1. Tổng quan
Ngành giấy và bột giấy là một ngành công nghiệp chế biến có chuỗi công nghệ tương đối rộng, từ chuẩn bị nguyên liệu xơ, sản xuất bột giấy, chuẩn bị huyền phù bột, xeo giấy đến hoàn thiện sản phẩm. Tùy mô hình nhà máy, một cơ sở có thể thực hiện toàn bộ chuỗi từ nguyên liệu lignocellulose đến giấy thành phẩm, chỉ sản xuất giấy từ bột thương phẩm, hoặc sử dụng giấy thu hồi làm nguồn xơ chính.
Đối với kỹ sư môi trường, việc hiểu đúng cấu trúc dây chuyền sản xuất có ý nghĩa quan trọng hơn việc chỉ nhìn vào hệ thống xử lý cuối đường ống. Lượng nước sử dụng, tải lượng \(\mathrm{COD}\), \(\mathrm{BOD}\)₅, chất rắn lơ lửng, màu, bùn và các dòng chất thải phụ thuộc trực tiếp vào loại nguyên liệu, sản phẩm, công nghệ sản xuất bột, mức độ thu hồi xơ và mức độ tuần hoàn nước trong nhà máy.
Vì vậy, đánh giá môi trường đối với một nhà máy giấy cần bắt đầu từ câu hỏi: *nhà máy sản xuất sản phẩm gì, từ loại nguyên liệu nào và theo tuyến công nghệ nào*, sau đó mới xác định các dòng phát sinh và phương án kiểm soát phù hợp.
2. Bản chất của ngành giấy và bột giấy
Giấy về bản chất là một mạng sợi cellulose được hình thành bằng cách phân tán xơ trong nước, tạo tờ, loại nước và làm khô. Để tạo được mạng sợi này, nguyên liệu ban đầu phải được chuyển thành dạng bột giấy có khả năng phân tán và liên kết với nhau.
Bột giấy có thể được sản xuất trực tiếp từ gỗ hoặc các nguyên liệu lignocellulose khác, mua dưới dạng bột thương phẩm, hoặc thu hồi từ giấy đã qua sử dụng.
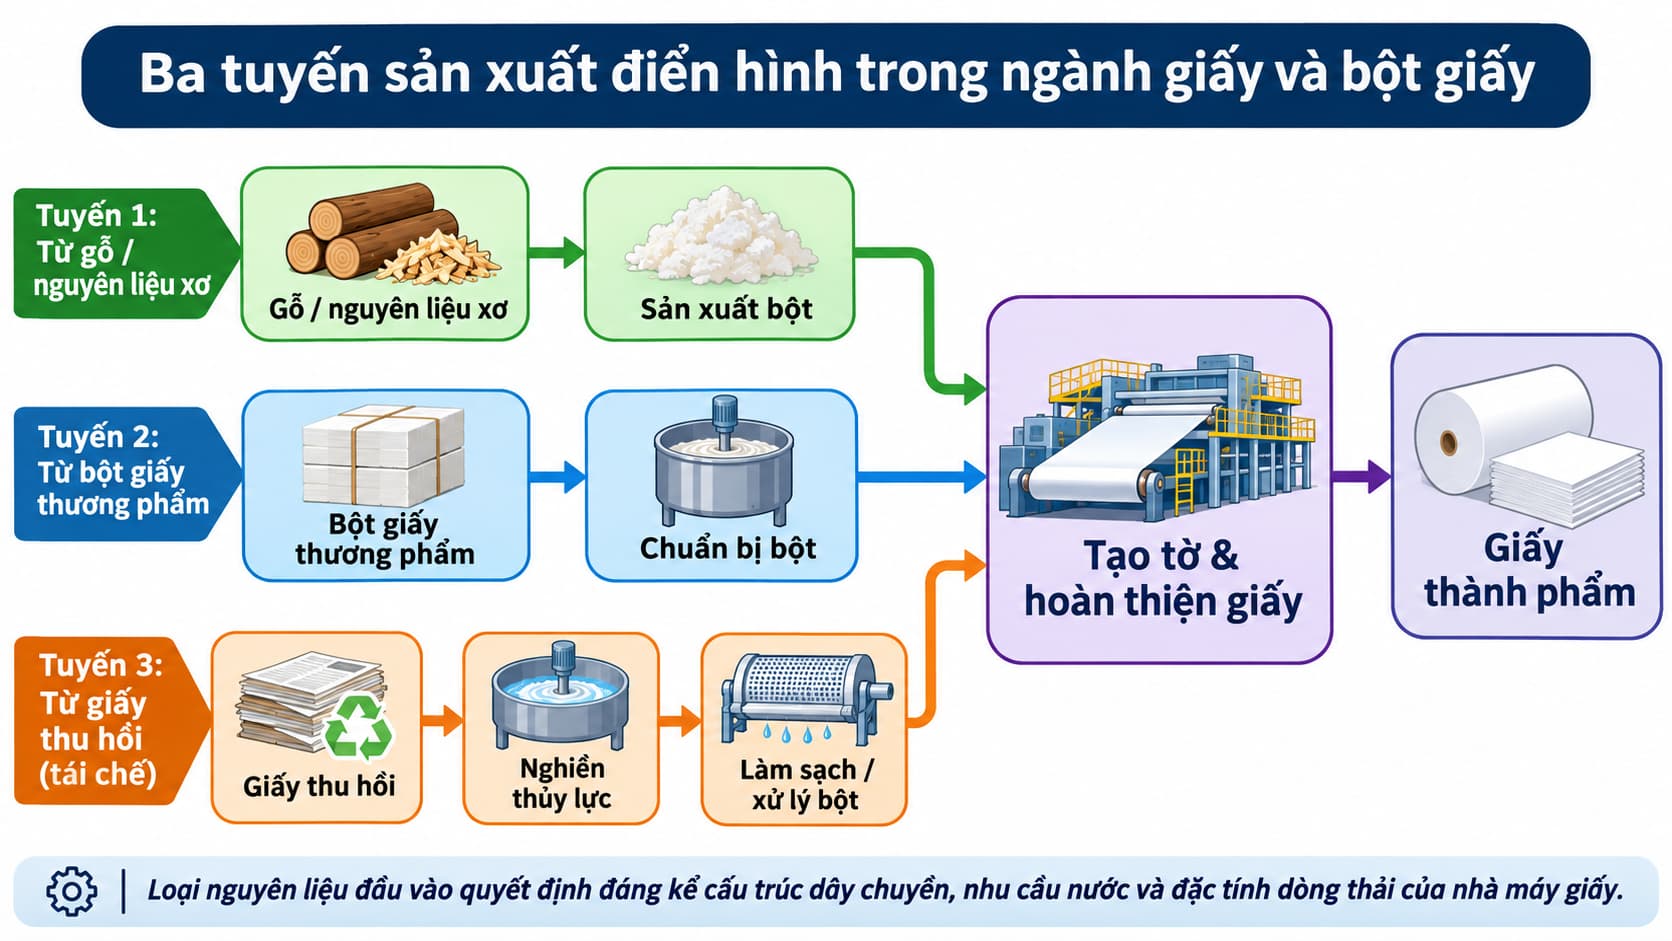
Điều này hình thành ba tuyến sản xuất điển hình:
- Nguyên liệu gỗ hoặc nguyên liệu xơ → sản xuất bột giấy → sản xuất giấy.
- Bột giấy thương phẩm → chuẩn bị bột → xeo giấy.
- Giấy thu hồi → nghiền thủy lực → làm sạch và xử lý bột → xeo giấy.
Mức độ phức tạp về môi trường của ba tuyến này rất khác nhau. Một nhà máy sản xuất giấy từ bột thương phẩm thường có ít công đoạn hơn và không phát sinh các dòng đặc thù của quá trình nấu bột. Ngược lại, nhà máy sản xuất bột hóa học tích hợp với sản xuất giấy có thể có hệ thống thu hồi hóa chất, lò thu hồi, lò vôi và các dòng nước thải, khí thải phức tạp hơn đáng kể.
3. Nguyên liệu chính trong sản xuất giấy
3.1. Nguyên liệu xơ
Thành phần quan trọng nhất của giấy là xơ cellulose. Nguồn xơ được lựa chọn tùy loại sản phẩm, yêu cầu cơ lý và điều kiện kinh tế của nhà máy.
Các nguồn nguyên liệu thường gặp gồm:
- Gỗ mềm và gỗ cứng.
- Tre, nứa, bã mía và các nguồn xơ thực vật khác.
- Bột giấy nguyên sinh.
- Bột giấy tái chế.
- Giấy thu hồi như OCC, giấy văn phòng, giấy báo hoặc các loại giấy phế liệu phân loại khác.
Không phải mọi loại xơ đều có đặc tính giống nhau. Chiều dài xơ, độ bền, mức độ nghiền, hàm lượng chất mịn và lịch sử xử lý của xơ ảnh hưởng trực tiếp đến khả năng tạo tờ, độ bền giấy, khả năng thoát nước và lượng xơ thất thoát theo dòng nước công nghệ.
Giấy thu hồi thường có thành phần phức tạp hơn bột nguyên sinh do có thể chứa mực in, chất phủ, keo, nhựa, kim loại, cát, ghim và các tạp chất khác. Vì vậy, tuyến tái chế giấy thường cần nhiều công đoạn làm sạch và phát sinh lượng chất loại bỏ lớn hơn.
3.2. Chất độn và phụ gia
Ngoài xơ, sản xuất giấy còn sử dụng nhiều loại chất độn và hóa chất nhằm điều chỉnh tính chất sản phẩm hoặc hỗ trợ quá trình sản xuất.
Một số nhóm thường gặp gồm:
- Chất độn khoáng như calcium carbonate, clay hoặc các vật liệu khoáng khác.
- Chất trợ giữ xơ và chất độn.
- Chất trợ thoát nước.
- Chất tăng bền khô hoặc bền ướt.
- Chất hồ bề mặt hoặc hồ nội bộ.
- Chất màu và chất tăng trắng.
- Chất phá bọt.
- Chất diệt vi sinh.
- Chất điều chỉnh pH.
- Polymer sử dụng trong xử lý nước trắng hoặc thu hồi xơ.
Các chất này không chỉ ảnh hưởng đến sản phẩm mà còn có thể thay đổi thành phần nước thải, lượng bùn và khả năng xử lý sinh học. Vì vậy, khi đánh giá hệ thống xử lý nước thải của một nhà máy giấy, danh mục hóa chất sản xuất là một đầu vào kỹ thuật cần được xem xét.
4. Các nhóm sản phẩm chính
Ngành giấy không phải một nhóm sản xuất đồng nhất. Tính chất sản phẩm quyết định đáng kể loại xơ, mức nghiền, chất độn, hóa chất, cấu hình máy xeo và mức sử dụng nước.
Các nhóm phổ biến có thể kể đến:
- Giấy bao bì như kraftliner, testliner, fluting và các loại giấy carton.
- Giấy tissue.
- Giấy in và giấy viết.
- Giấy báo.
- Giấy tráng phủ.
- Giấy kỹ thuật hoặc giấy chuyên dụng.
- Bột giấy thương phẩm.
Trong thực tế, hai nhà máy có cùng công suất tính theo tấn sản phẩm mỗi ngày nhưng sản xuất hai loại giấy khác nhau có thể có nhu cầu nước, thành phần nước thải và cấu hình xử lý hoàn toàn khác nhau. Do đó, *công suất sản xuất không thể được sử dụng đơn độc để suy ra lưu lượng nước thải hoặc tải lượng ô nhiễm*.
5. Quy trình sản xuất giấy tổng quát
5.1. Chuẩn bị bột
Bột giấy hoặc giấy thu hồi trước tiên phải được đưa về dạng huyền phù xơ trong nước.
Với bột thương phẩm, công đoạn này thường bao gồm đánh tơi, pha loãng, nghiền bột và phối trộn.
Với giấy thu hồi, quy trình có thể phức tạp hơn, gồm:
- Nghiền thủy lực.
- Sàng thô.
- Loại tạp chất nặng.
- Loại tạp chất nhẹ.
- Sàng tinh.
- Làm sạch.
- Phân cấp xơ nếu cần.
- Tuyển nổi khử mực đối với một số dòng nguyên liệu.
Mục tiêu của quá trình chuẩn bị bột là tạo được huyền phù có thành phần xơ và tính chất phù hợp với yêu cầu xeo giấy.
Trong giai đoạn này, nước giữ vai trò môi trường vận chuyển xơ. Vì vậy, một lượng nước đáng kể được tuần hoàn trong nội bộ hệ thống thay vì đi thẳng ra hệ thống xử lý nước thải.
5.2. Nghiền bột và điều chỉnh tính chất xơ
Nghiền bột làm thay đổi cấu trúc bề mặt xơ, tăng khả năng liên kết giữa các sợi và điều chỉnh tính chất của giấy.
Mức nghiền ảnh hưởng đến:
- Khả năng thoát nước trên máy xeo.
- Độ bền của tờ giấy.
- Cấu trúc và độ xốp.
- Nhu cầu năng lượng.
- Đặc tính vận hành của hệ thống nước trắng.
Nghiền quá mạnh có thể làm tăng tỷ lệ chất mịn và gây khó khăn cho quá trình thoát nước. Vì vậy, mức nghiền phải được kiểm soát theo loại giấy chứ không phải tối đa hóa một cách đơn giản.
5.3. Phối liệu
Bột từ các nguồn khác nhau được phối trộn với chất độn, phụ gia và hóa chất trước khi đưa lên máy xeo.
Đây là vị trí mà đặc tính của huyền phù xơ được điều chỉnh theo yêu cầu sản phẩm. Hiệu quả giữ xơ và chất độn tại giai đoạn này ảnh hưởng trực tiếp đến tải lượng chất rắn trong nước trắng.
Nếu hiệu quả giữ thấp, một phần xơ mịn và chất độn sẽ đi qua lưới xeo, làm tăng nồng độ chất rắn tuần hoàn và tăng tải cho hệ thống thu hồi.
5.4. Tạo tờ trên máy xeo
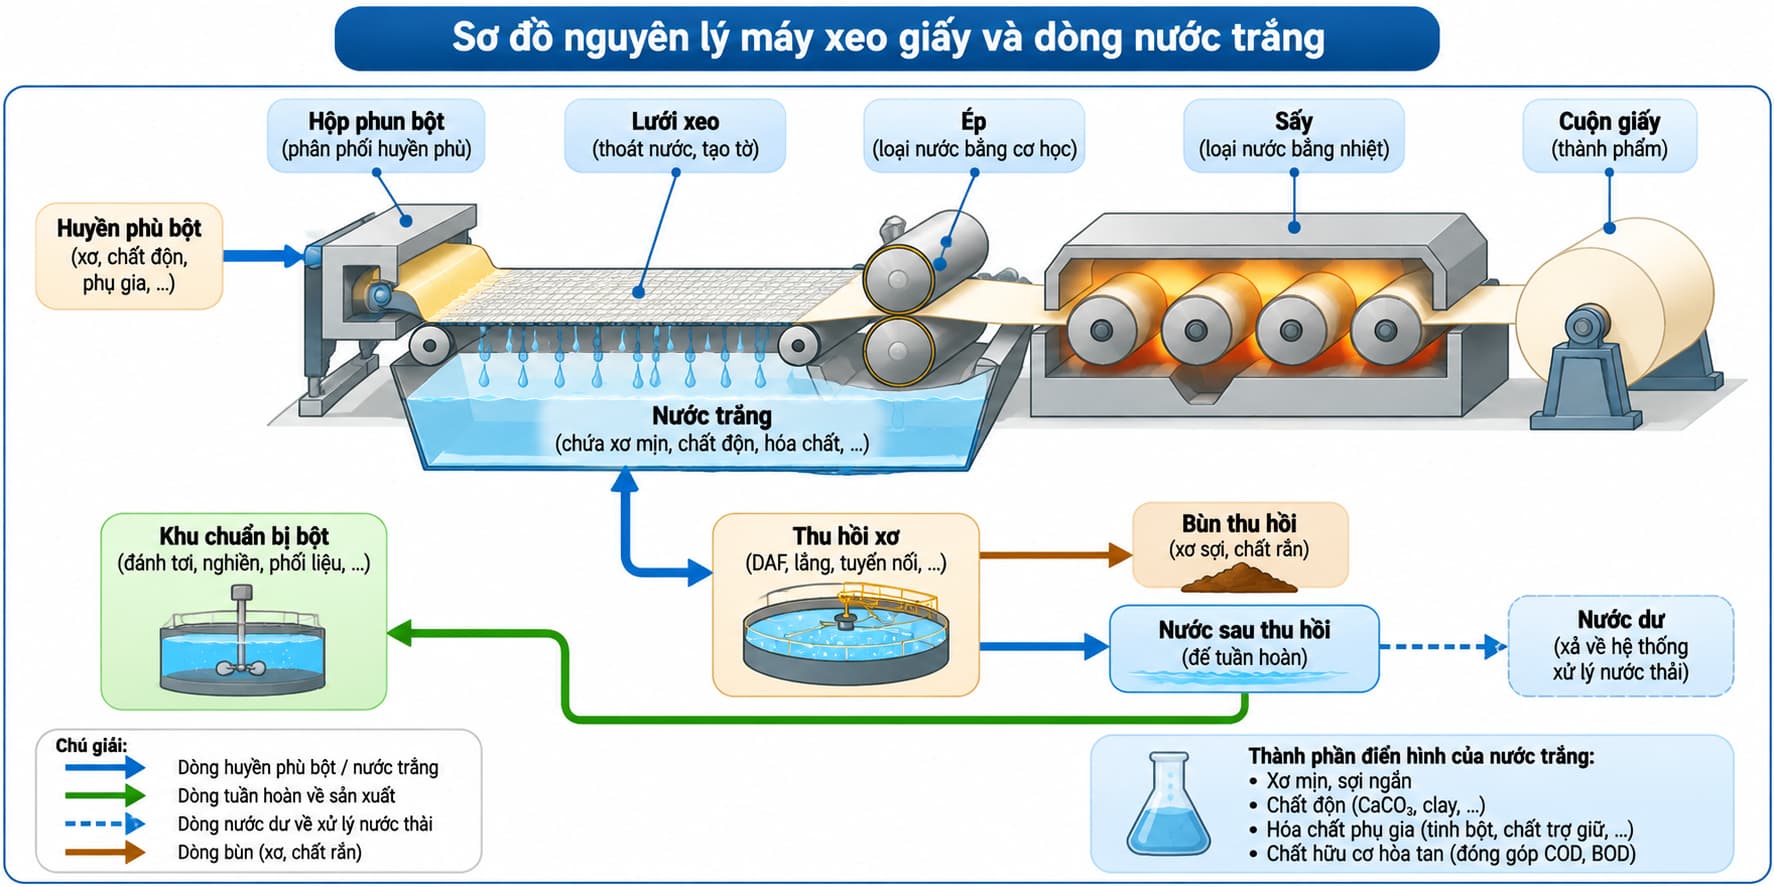
Huyền phù bột có nồng độ tương đối thấp được phân bố lên lưới xeo. Nước thoát qua lưới, trong khi xơ và phần lớn chất rắn được giữ lại để hình thành tờ giấy ướt.
Dòng nước thoát ra từ khu vực này thường được gọi là *nước trắng (white water)*. Nước trắng chứa:
- Xơ mịn.
- Chất độn.
- Hóa chất phụ gia.
- Chất hữu cơ hòa tan.
- Một phần chất rắn keo.
Đây không nên được xem đơn thuần là nước thải. Trong một dây chuyền vận hành tốt, nước trắng là dòng công nghệ quan trọng được thu hồi và tuần hoàn trở lại hệ thống.
5.5. Ép và sấy
Sau khi tạo tờ, giấy ướt được đưa qua hệ thống ép để loại thêm nước bằng cơ học.
Phần nước còn lại sau ép tiếp tục được loại bằng nhiệt trong khu vực sấy. Năng lượng cho sấy thường là một trong những nhu cầu năng lượng quan trọng của dây chuyền sản xuất giấy.
Về nguyên tắc, loại nước bằng ép cơ học có hiệu quả năng lượng cao hơn nhiều so với bốc hơi nước bằng nhiệt. Vì vậy, hiệu quả ép có ảnh hưởng trực tiếp đến mức tiêu thụ hơi tại khu vực sấy.
5.6. Hoàn thiện sản phẩm
Sau sấy, giấy có thể tiếp tục qua các công đoạn như:
- Ép láng.
- Tráng phủ.
- Hồ bề mặt.
- Cắt.
- Cuộn lại.
- Đóng gói.
Không phải nhà máy nào cũng có đầy đủ các công đoạn này. Các dòng nước thải và hóa chất phát sinh cũng thay đổi tương ứng.
6. Sản xuất bột giấy
Sản xuất bột có mục tiêu tách các sợi cellulose khỏi cấu trúc nguyên liệu.
Tùy phương pháp, quá trình có thể được chia thành các nhóm lớn như bột cơ học, bán hóa học và hóa học.
Trong sản xuất bột cơ học, cấu trúc nguyên liệu được phá vỡ chủ yếu bằng cơ năng. Hiệu suất thu hồi vật liệu xơ tương đối cao vì phần lớn lignin vẫn còn trong bột.
Trong sản xuất bột hóa học, hóa chất được sử dụng để phá vỡ và hòa tan một phần đáng kể lignin, giải phóng các sợi cellulose. Quy trình kraft là một trong những công nghệ bột hóa học phổ biến.
Do lignin và các thành phần hữu cơ của gỗ được chuyển sang pha lỏng trong quá trình nấu, nhà máy bột hóa học có các dòng vật chất và hệ thống thu hồi hóa chất phức tạp hơn nhà máy chỉ xeo giấy từ bột thương phẩm.
Đối với nhà máy tích hợp sản xuất bột và giấy, cần phân biệt rõ:
- Dòng công nghệ của khu vực sản xuất bột.
- Dòng công nghệ của khu vực sản xuất giấy.
- Hệ thống thu hồi hóa chất.
- Hệ thống năng lượng.
- Hệ thống xử lý nước và nước thải.
Không nên gộp toàn bộ thành một dòng nước thải duy nhất khi đánh giá nguồn phát sinh.
7. Vai trò của nước trong nhà máy giấy
Nước không chỉ được sử dụng để vệ sinh hoặc pha hóa chất mà là một thành phần trực tiếp của quá trình vận chuyển xơ.
Nước có thể được sử dụng cho:
- Đánh tơi và phân tán bột.
- Pha loãng huyền phù.
- Vận chuyển xơ.
- Rửa thiết bị.
- Rửa lưới và chăn máy xeo.
- Nước làm kín.
- Làm mát.
- Pha hóa chất.
- Hệ thống chân không.
- Các nhu cầu phụ trợ khác.
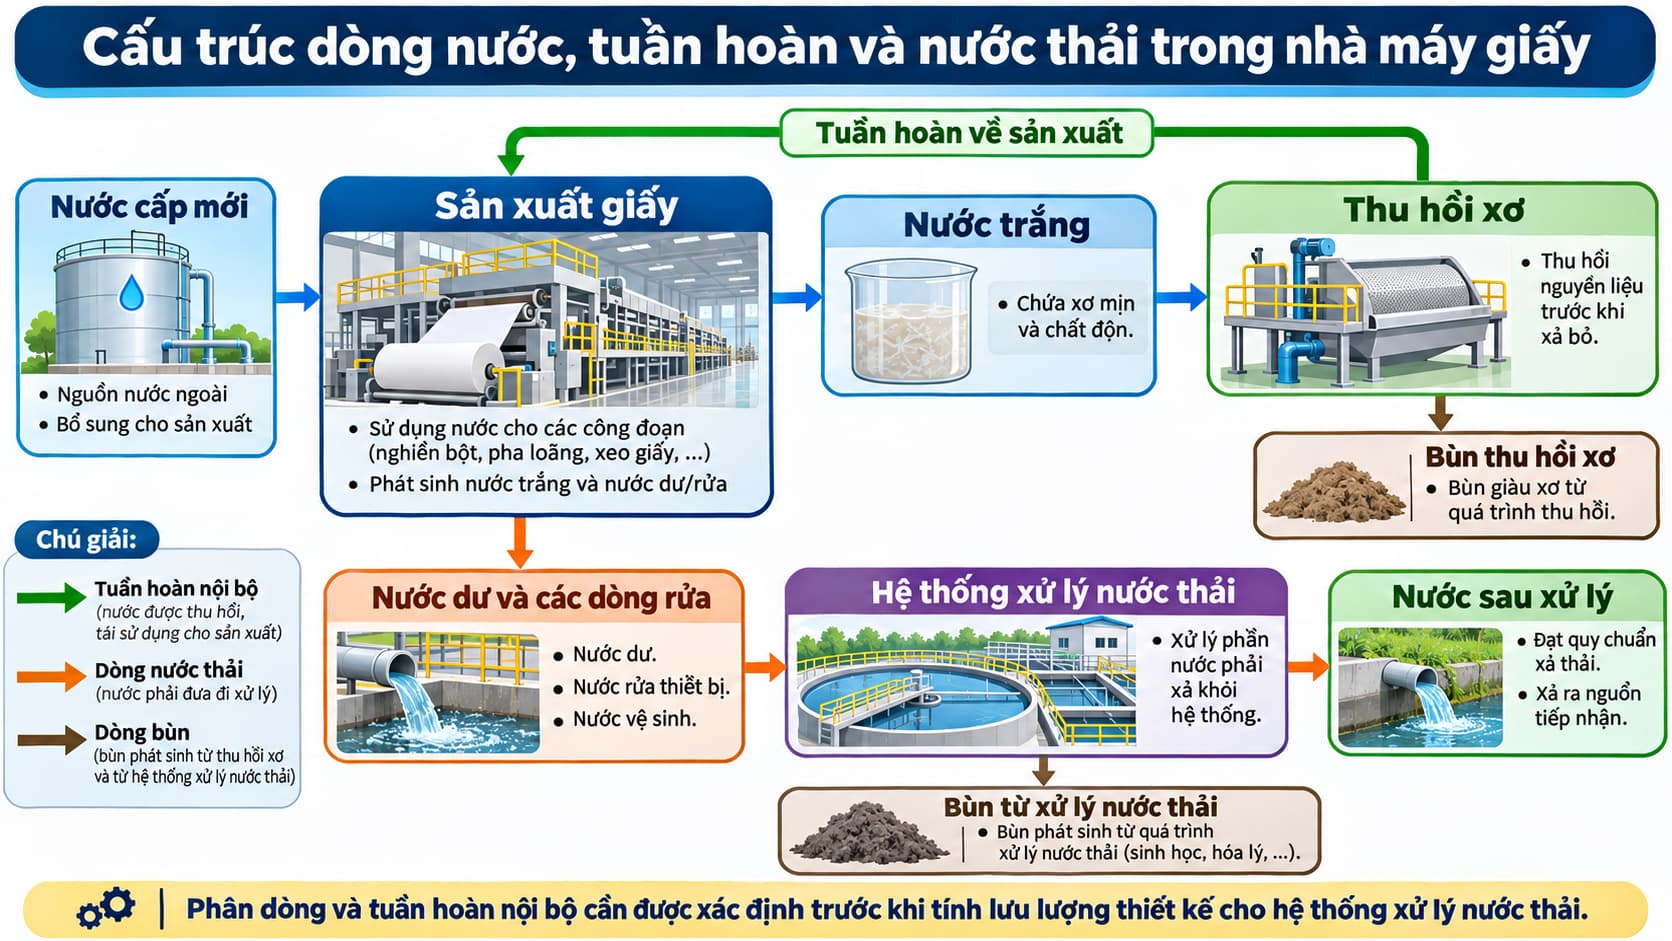
Điểm quan trọng là phải phân biệt giữa *lượng nước lưu chuyển trong dây chuyền và lượng nước cấp mới*.
Trong nhà máy có mức độ tuần hoàn cao, một lượng nước rất lớn có thể liên tục lưu chuyển giữa máy xeo, hệ thống nước trắng và khu chuẩn bị bột nhưng lượng nước cấp mới thấp hơn nhiều so với tổng lưu lượng tuần hoàn nội bộ.
Do đó, khi đánh giá nhu cầu nước hoặc lập cân bằng nước, cần thiết lập quan hệ:
Trong đó, các đại lượng biểu diễn lưu lượng nước trên cùng một cơ sở thời gian.
Phương trình cân bằng trên chỉ thể hiện ranh giới tổng thể. Để phân tích thiết kế, cần xây dựng cân bằng riêng cho từng khu vực công nghệ và các dòng tuần hoàn.
8. Nước trắng và thu hồi xơ
Nước trắng là một trong những dòng quan trọng nhất về cả kỹ thuật sản xuất lẫn môi trường.
Nếu xơ và chất độn theo nước trắng bị xả bỏ trực tiếp, nhà máy đồng thời mất nguyên liệu và làm tăng tải cho hệ thống xử lý nước thải.
Do đó, nguyên tắc ưu tiên là:
*thu hồi vật liệu → tuần hoàn nước → chỉ xử lý phần nước phải xả khỏi hệ thống.*
Thiết bị thu hồi có thể sử dụng các nguyên lý khác nhau tùy dây chuyền, trong đó tuyển nổi không khí hòa tan (DAF) là một phương án thường được áp dụng.
Mục tiêu của hệ thu hồi không chỉ là giảm TSS trong dòng nước mà còn phải xem xét:
- Giá trị xơ thu hồi.
- Khả năng đưa xơ trở lại dây chuyền.
- Chất lượng nước sau thu hồi.
- Vị trí có thể tái sử dụng nước.
- Nguy cơ tích lũy chất hòa tan trong hệ thống tuần hoàn.
Đóng vòng nước quá mức cũng không phải lúc nào cũng có lợi. Khi giảm lượng nước xả, nồng độ muối hòa tan, chất keo, chất hữu cơ hòa tan và các chất phụ gia có thể tăng dần trong hệ thống, gây ảnh hưởng đến chất lượng giấy, khả năng thoát nước hoặc hoạt động của hóa chất công nghệ.
Vì vậy, tối ưu nước trong nhà máy giấy phải là bài toán cân bằng giữa *tiết kiệm nước, ổn định quá trình và kiểm soát tích lũy chất hòa tan*.
9. Các nguồn phát sinh nước thải
Nước thải của nhà máy giấy không phát sinh đồng đều trên toàn dây chuyền. Một số dòng có khả năng thu hồi cao, trong khi một số dòng khác cần được đưa về hệ thống xử lý.
Các nguồn có thể bao gồm:
- Nước dư từ hệ thống nước trắng.
- Nước vệ sinh sàn và thiết bị.
- Nước rửa lưới, chăn và các bộ phận máy.
- Dòng xả từ quá trình chuẩn bị bột.
- Nước phát sinh từ sàng và làm sạch.
- Dòng từ tuyển nổi khử mực.
- Nước từ các công đoạn rửa bột.
- Nước từ khu vực tráng phủ hoặc pha hóa chất.
- Nước xả hệ thống phụ trợ.
- Dòng phát sinh từ sản xuất bột đối với nhà máy tích hợp.
Cách tiếp cận phù hợp là xác định từng dòng theo ba câu hỏi:
- Dòng này có chứa vật liệu có thể thu hồi hay không?
- Có thể tuần hoàn trực tiếp hoặc sau xử lý cục bộ hay không?
- Nếu phải xả, dòng này có cần tách riêng trước khi đưa về hệ thống xử lý chung hay không?
10. Đặc tính nước thải ngành giấy
Không tồn tại một bộ thông số nước thải duy nhất đại diện cho toàn bộ ngành giấy. Thành phần phụ thuộc mạnh vào nguyên liệu, sản phẩm, công nghệ và mức độ tuần hoàn.
10.1. Chất rắn lơ lửng và xơ
TSS có thể bao gồm:
- Xơ cellulose.
- Chất mịn.
- Chất độn.
- Cặn khoáng.
- Tạp chất từ giấy tái chế.
Một phần đáng kể trong số này có thể được loại bỏ bằng các quá trình vật lý hoặc hóa lý. Nếu không kiểm soát tốt ở đầu nguồn, tải TSS cao có thể làm tăng lượng bùn và tải cho các công đoạn phía sau.
10.2. COD và BOD₅
\(\mathrm{COD}\) phản ánh tổng lượng chất có khả năng bị oxy hóa hóa học trong mẫu, trong khi \(\mathrm{BOD}\)₅ phản ánh phần chất hữu cơ có khả năng bị vi sinh vật phân hủy trong điều kiện thử nghiệm.
Trong nước thải giấy, \(\mathrm{COD}\) có thể xuất phát từ:
- Thành phần hữu cơ hòa tan từ nguyên liệu.
- Tinh bột.
- Chất hồ.
- Hóa chất hữu cơ.
- Chất keo và chất mịn.
- Lignin và dẫn xuất của lignin trong các dây chuyền có liên quan.
Tỷ lệ giữa \(\mathrm{BOD}\)₅ và \(\mathrm{COD}\) có ý nghĩa trong đánh giá khả năng xử lý sinh học nhưng không nên sử dụng độc lập. Hai dòng có cùng \(\mathrm{COD}\) nhưng thành phần hữu cơ khác nhau có thể có khả năng phân hủy sinh học rất khác nhau.
10.3. Màu
Màu có thể là vấn đề đáng kể đối với một số loại nước thải bột giấy hoặc dây chuyền sử dụng nguyên liệu và hóa chất tạo màu.
Một phần màu có thể liên quan đến các hợp chất hữu cơ hòa tan, đặc biệt là các cấu trúc có nguồn gốc từ lignin. Các chất này không nhất thiết được loại bỏ hoàn toàn bằng quá trình sinh học thông thường.
Vì vậy, khi yêu cầu đầu ra nghiêm ngặt về màu hoặc \(\mathrm{COD}\) khó phân hủy, có thể cần xem xét các công đoạn xử lý bậc cao riêng biệt.
11. Chất thải rắn và bùn
Dòng chất thải rắn trong ngành giấy có thể hình thành từ nhiều nguồn khác nhau.
Đối với nhà máy sử dụng giấy tái chế, dòng loại bỏ có thể gồm:
- Nhựa.
- Kim loại.
- Dây buộc.
- Cát.
- Vật liệu không phân tán.
- Mực và cặn từ quá trình khử mực.
Trong hệ thống xử lý nước và nước thải còn phát sinh:
- Bùn thu hồi xơ.
- Bùn DAF.
- Bùn hóa lý.
- Bùn sinh học.
- Cặn từ hệ thống xử lý nước cấp hoặc phụ trợ.
Bản chất của từng loại bùn cần được phân biệt. Bùn có tỷ lệ xơ cao khác đáng kể so với bùn sinh học hoặc bùn chứa nhiều chất độn khoáng về khả năng ép, hàm lượng chất khô và phương án quản lý.
Do đó, đánh giá lượng bùn chỉ dựa trên lưu lượng nước thải thường không đủ. Cần xem xét cân bằng chất rắn từ dây chuyền sản xuất đến hệ thống xử lý.
12. Khí thải, mùi và nhu cầu năng lượng
Các vấn đề môi trường của ngành giấy không chỉ giới hạn ở nước thải.
Nhà máy có thể có các nguồn khí thải từ:
- Lò hơi.
- Hệ thống cấp nhiệt.
- Lò thu hồi đối với một số nhà máy bột hóa học.
- Lò vôi.
- Các công đoạn sản xuất bột.
- Khu vực xử lý bùn và nước thải.
Mùi có thể phát sinh từ nguyên liệu, bùn, quá trình phân hủy yếm khí không kiểm soát hoặc các hợp chất chứa lưu huỳnh trong một số công nghệ sản xuất bột.
Trong khu vực xử lý nước thải, thời gian lưu quá dài, bể điều hòa thiếu khuấy trộn hoặc thiếu kiểm soát oxy có thể tạo điều kiện cho quá trình phân hủy kỵ khí không mong muốn, từ đó hình thành các hợp chất gây mùi.
Năng lượng cũng là một yếu tố quan trọng. Các tải tiêu thụ thường liên quan đến:
- Nghiền bột.
- Bơm và khuấy.
- Hệ thống chân không.
- Máy nén.
- Sấy giấy.
- Hệ thống khí nén.
- Xử lý nước và nước thải.
Vì vậy, tối ưu môi trường trong ngành giấy thường đồng thời liên quan đến tối ưu nguyên liệu, nước và năng lượng.
13. Nguyên tắc kiểm soát ô nhiễm
Một sai lầm phổ biến là tiếp cận vấn đề môi trường bằng cách bắt đầu từ câu hỏi: *cần xây hệ thống xử lý nước thải nào?*
Đối với ngành giấy, câu hỏi đúng nên bắt đầu sớm hơn trong dây chuyền.
Trình tự ưu tiên hợp lý là:
*giảm phát sinh → thu hồi nguyên liệu → tuần hoàn nước → phân dòng → xử lý tại nguồn → xử lý cuối đường ống → tái sử dụng phù hợp.*
Nếu một kilogram xơ có thể được giữ lại trong sản phẩm hoặc thu hồi trở lại dây chuyền thì thường có giá trị hơn việc để xơ đi vào hệ thống xử lý rồi chuyển thành bùn.
Tương tự, nếu một dòng nước có chất lượng phù hợp để sử dụng cho vị trí ít yêu cầu hơn trong nhà máy, việc tuần hoàn có thể giảm cả nhu cầu nước cấp và lưu lượng phải xử lý.
Tuy nhiên, mọi phương án tuần hoàn phải đánh giá nguy cơ tích lũy:
- Chất hòa tan.
- Muối.
- Chất keo.
- Vi sinh vật.
- Chất tạo màu.
- Các thành phần ảnh hưởng đến hóa chất công nghệ.
Do đó, *tối đa hóa tỷ lệ tuần hoàn không đồng nghĩa với tối ưu hóa hệ thống*.
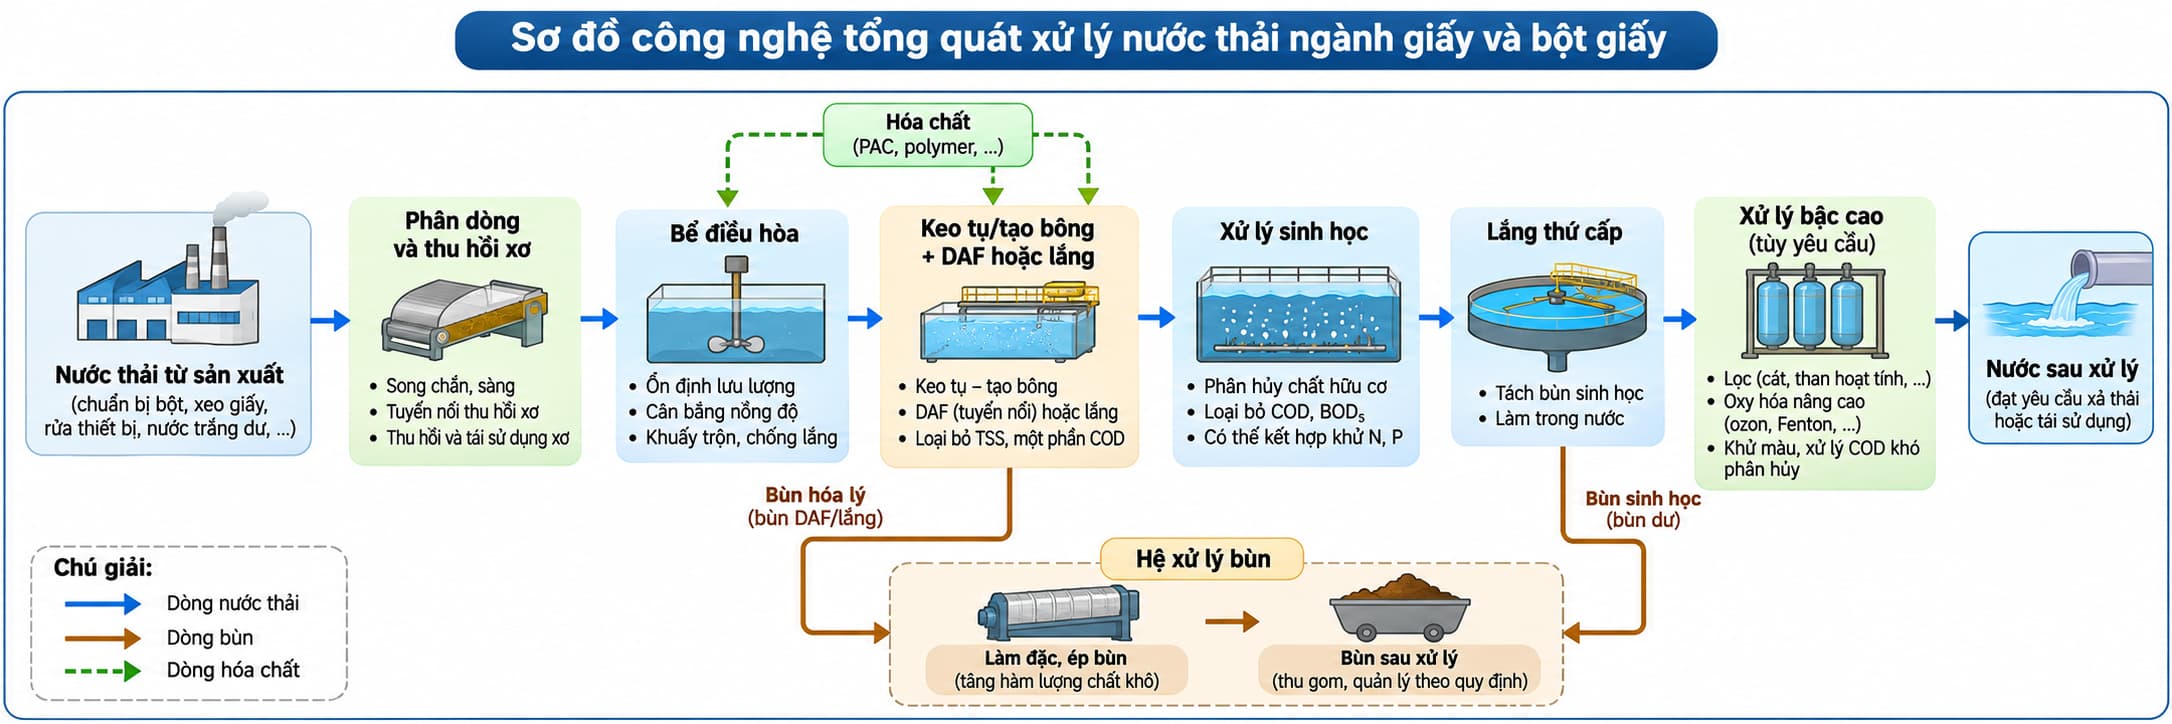
14. Tổng quan công nghệ xử lý nước thải ngành giấy
Một dây chuyền xử lý điển hình có thể gồm nhiều lớp chức năng khác nhau.
Ở đầu nguồn, ưu tiên thu hồi xơ và loại bỏ chất rắn có giá trị.
Sau đó, dòng nước thải có thể được đưa qua:
- Song chắn hoặc sàng.
- Điều hòa.
- Trung hòa pH nếu cần.
- Keo tụ – tạo bông.
- DAF hoặc lắng.
- Xử lý sinh học.
- Lắng thứ cấp hoặc tách sinh khối.
- Xử lý bậc cao khi chất lượng đầu ra yêu cầu.
- Xử lý bùn.
Không nên xem đây là một sơ đồ cố định áp dụng cho mọi nhà máy.
Ví dụ, với nước thải có TSS và xơ cao, xử lý hóa lý đầu nguồn có thể giảm đáng kể tải cho công đoạn sinh học. Ngược lại, với dòng \(\mathrm{COD}\) hòa tan cao, loại bỏ TSS tốt chưa chắc giảm tương ứng tải hữu cơ.
Với một số nhà máy bột giấy có tải hữu cơ cao, quá trình kỵ khí có thể được xem xét trước xử lý hiếu khí. Trong các trường hợp khác, hệ thống hiếu khí như bùn hoạt tính, AO, SBR, MBBR hoặc các cấu hình tương tự có thể phù hợp hơn tùy tải lượng và yêu cầu đầu ra.
Do đó, lựa chọn công nghệ cần dựa trên *cân bằng tải lượng và đặc tính từng phân đoạn \(\mathrm{COD}\)*, không nên chỉ dựa vào lưu lượng hoặc tên ngành.
15. Những dữ liệu cần thu thập trước khi thiết kế hệ thống môi trường
Đối với một dự án nhà máy giấy, chỉ biết công suất sản xuất là chưa đủ để thiết kế hoặc thậm chí ước tính đáng tin cậy hệ thống xử lý.
Tối thiểu cần xác định:
- Loại sản phẩm.
- Công suất từng sản phẩm.
- Loại nguyên liệu xơ.
- Tỷ lệ bột nguyên sinh và giấy thu hồi.
- Các công đoạn sản xuất thực tế.
- Có hay không công đoạn sản xuất bột.
- Có hay không khử mực.
- Danh mục hóa chất và phụ gia.
- Lượng nước cấp mới.
- Các dòng nước tuần hoàn.
- Lưu lượng xả từng công đoạn.
- Chế độ vận hành theo ca.
- Nồng độ và tải lượng \(\mathrm{COD}\), \(\mathrm{BOD}\)₅, TSS tại các dòng chính.
- pH, nhiệt độ và các thông số đặc thù.
- Lượng xơ thất thoát.
- Lượng bùn và chất loại bỏ.
- Yêu cầu chất lượng nước đầu ra.
- Mức độ dự kiến tái sử dụng nước.
Đối với nhà máy đang vận hành, nên ưu tiên đo trực tiếp lưu lượng và lấy mẫu tại các điểm chính thay vì suy ngược toàn bộ hệ thống từ một mẫu nước thải tổng.
16. Cách tiếp cận cân bằng vật chất
Một khung phân tích hữu ích cho nhà máy giấy là lập cân bằng theo ba nhóm chính:
- Nước.
- Xơ và chất rắn.
- \(\mathrm{COD}\) hoặc thành phần hữu cơ.
Đối với xơ, có thể mô tả đơn giản:
Trong đó \(M\) là khối lượng xơ trên cùng một cơ sở thời gian.
Đối với chất ô nhiễm trong nước, tải lượng tại một dòng có thể xác định theo:
Nếu \(Q\) tính bằng m³/ngày và \(C\) tính bằng mg/L:
với \(L\) tính bằng kg/ngày.
Trong thiết kế hệ thống xử lý, tải lượng thường có ý nghĩa lớn hơn việc chỉ so sánh nồng độ.
Một dòng 100 m³/ngày có \(\mathrm{COD}\) 2.000 mg/L tương ứng tải:
Nếu pha loãng dòng này thành 200 m³/ngày với \(\mathrm{COD}\) 1.000 mg/L thì tải \(\mathrm{COD}\) vẫn là 200 kg/ngày. Hệ thống sinh học vẫn phải xử lý về cơ bản cùng lượng chất hữu cơ, trong khi thể tích thủy lực lại tăng.
Đây là lý do không nên xem việc giảm nồng độ bằng pha loãng là giải pháp giảm tải.
17. Các vấn đề kỹ thuật cần ưu tiên trong thực tế
Đối với kỹ sư thiết kế và vận hành, một số vấn đề có giá trị thực tế cao hơn việc chỉ biết sơ đồ công nghệ.
Thứ nhất là *xác định đúng dòng nào phải xử lý*. Dòng có thể tuần hoàn không nên mặc định đưa vào trạm xử lý.
Thứ hai là *kiểm soát xơ trước khi vào sinh học*. Xơ thất thoát vừa làm mất nguyên liệu vừa tạo tải TSS và bùn.
Thứ ba là *phân biệt \(\mathrm{COD}\) dạng hạt và \(\mathrm{COD}\) hòa tan*. DAF hoặc lắng có thể loại bỏ tốt phần gắn với chất rắn nhưng ít hiệu quả đối với \(\mathrm{COD}\) hòa tan.
Thứ tư là *đánh giá khả năng phân hủy sinh học*. \(\mathrm{COD}\) tổng cao không đồng nghĩa toàn bộ \(\mathrm{COD}\) có thể xử lý bằng sinh học.
Thứ năm là *kiểm soát biến động tải*. Thay đổi loại giấy, thay nguyên liệu, vệ sinh dây chuyền hoặc xả bể công nghệ có thể tạo tải sốc cho hệ thống xử lý.
Thứ sáu là *xem nhà máy và trạm xử lý như một hệ thống liên kết*. Những thay đổi nhỏ trong quá trình sản xuất có thể ảnh hưởng trực tiếp đến vận hành trạm nước thải.
18. Kết luận
Ngành giấy và bột giấy có cấu trúc sản xuất đa dạng, từ nhà máy xeo giấy sử dụng bột thương phẩm đến nhà máy tái chế giấy và nhà máy tích hợp sản xuất bột – giấy. Vì vậy, không thể sử dụng một sơ đồ công nghệ, một hệ số nước thải hoặc một bộ thông số ô nhiễm duy nhất cho toàn ngành.
Cách tiếp cận phù hợp cần bắt đầu từ *nguyên liệu → quy trình sản xuất → dòng nước và vật chất → thu hồi → tuần hoàn → dòng phải xử lý → tải lượng ô nhiễm → công nghệ xử lý*.
Đối với thiết kế hệ thống môi trường, ba nội dung cần được ưu tiên là:
- Xây dựng cân bằng nước.
- Xây dựng cân bằng xơ và chất rắn.
- Xác định tải lượng ô nhiễm theo từng dòng chính.
Chỉ sau khi các dữ liệu này đủ rõ mới nên lựa chọn và tính toán công nghệ xử lý nước thải.
Bài tổng quan này là nền tảng để tiếp tục phân tích sâu các chuyên đề như quy trình sản xuất giấy, nhu cầu sử dụng nước, nước trắng, thu hồi xơ, đặc tính nước thải, DAF, xử lý sinh học, xử lý màu, quản lý bùn và tái sử dụng nước trong nhà máy giấy.