1. Mở đầu
Xi mạ là một nhóm công nghệ xử lý bề mặt được sử dụng rộng rãi trong cơ khí chế tạo, ô tô – xe máy, điện – điện tử, thiết bị điện, bulông – ốc vít, đồ gia dụng, khuôn mẫu và nhiều ngành công nghiệp hỗ trợ. Mục đích của xi mạ không chỉ là tạo bề mặt sáng đẹp mà quan trọng hơn là kiểm soát các tính chất kỹ thuật của bề mặt như khả năng chống ăn mòn, chống mài mòn, độ cứng, độ dẫn điện, khả năng hàn hoặc độ bám dính cho các lớp phủ tiếp theo.
Trong thực tế sản xuất, thuật ngữ “xi mạ” thường được sử dụng khá rộng để chỉ nhiều quá trình xử lý bề mặt khác nhau. Tuy nhiên, về bản chất cần phân biệt giữa quá trình lắng đọng một lớp kim loại lên bề mặt như mạ kẽm, niken, crom, đồng và quá trình biến đổi chính lớp bề mặt của vật liệu như anốt hóa nhôm, phosphate hóa hoặc thụ động hóa.
Hiểu đúng từng nhóm công nghệ là cơ sở để lựa chọn lớp phủ phù hợp, thiết kế dây chuyền sản xuất và đánh giá đúng các dòng hóa chất phát sinh trong quá trình vận hành.
2. Mạ là gì?
Xi mạ theo nghĩa hẹp là quá trình tạo một lớp vật liệu phủ, thường là kim loại hoặc hợp kim, trên bề mặt của chi tiết nhằm thay đổi tính chất bề mặt mà không làm thay đổi đáng kể vật liệu nền.
Trong mạ điện, ion kim loại trong dung dịch được khử dưới tác dụng của dòng điện và lắng đọng lên chi tiết:
Trong đó:
- \(M^{n+}\) là ion kim loại trong dung dịch mạ.
- \(n\) là số electron tham gia phản ứng.
- \(M\) là kim loại được lắng đọng trên bề mặt.
Ví dụ, trong mạ kẽm:
Trong mạ niken:
Lớp kim loại tạo thành thường chỉ chiếm một phần rất nhỏ chiều dày của chi tiết nhưng có thể quyết định trực tiếp khả năng chống ăn mòn, tuổi thọ hoặc chức năng làm việc của sản phẩm.
Không phải mọi công nghệ xử lý bề mặt đều tuân theo cơ chế điện phân. Mạ hóa học sử dụng phản ứng khử hóa học để tạo lớp phủ; mạ nhúng nóng tạo lớp phủ bằng cách nhúng vật liệu vào kim loại nóng chảy; anốt hóa lại tạo lớp oxide từ chính kim loại nền.
Vì vậy, khi phân tích một dây chuyền xử lý bề mặt cần xác định chính xác cơ chế hình thành lớp bề mặt, thay vì gọi tất cả các công đoạn là mạ điện.
3. Vai trò của xử lý bề mặt trong công nghiệp
Phần lớn sản phẩm xi mạ được sử dụng để đáp ứng một hoặc nhiều yêu cầu kỹ thuật.
3.1. Chống ăn mòn
Đây là ứng dụng phổ biến nhất.
Thép có thể được bảo vệ bằng:
- kẽm;
- hợp kim Zn-Ni;
- niken;
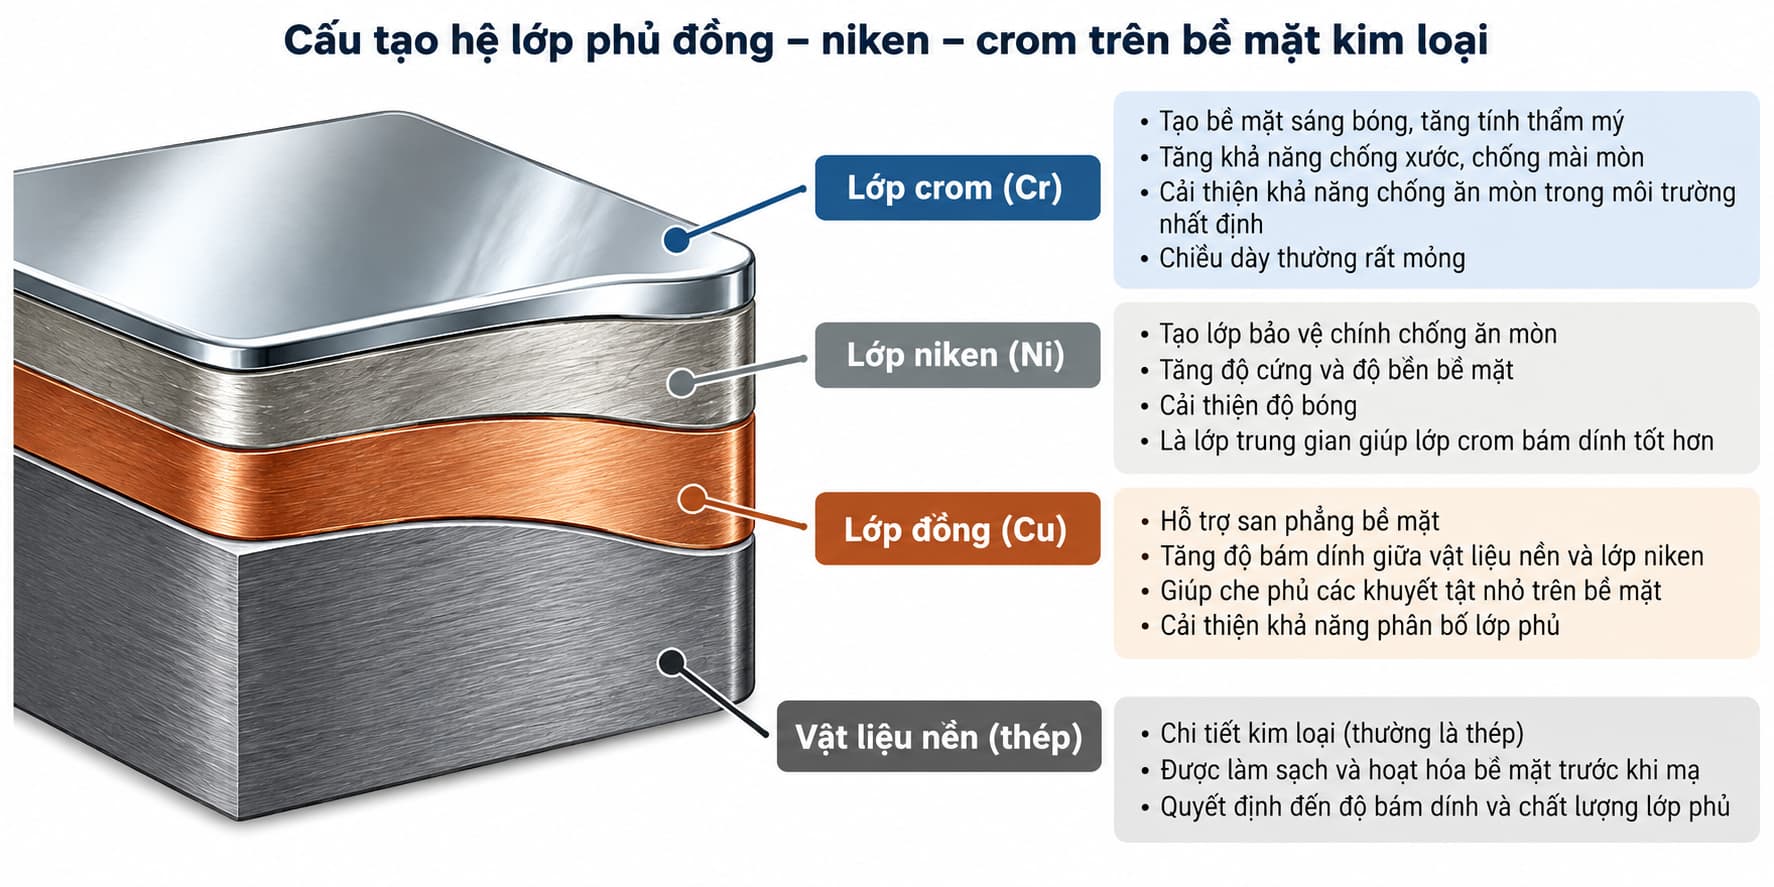
- hệ nhiều lớp Cu–Ni–Cr;
- lớp chuyển hóa phosphate kết hợp sơn.
Trong trường hợp mạ kẽm trên thép, lớp Zn không chỉ tạo hàng rào ngăn môi trường tiếp xúc với thép mà còn có thể bảo vệ điện hóa cho vật liệu nền.
3.2. Chống mài mòn và tăng độ cứng
Các chi tiết như trục, xy lanh, khuôn hoặc bề mặt chịu ma sát có thể sử dụng:
- crom cứng;
- niken hóa học;
- lớp Ni-P;
- các lớp phủ kỹ thuật chuyên dụng.
Mục tiêu ở đây khác hoàn toàn với mạ trang trí. Độ dày, độ cứng, độ đồng đều và độ bám của lớp phủ trở thành các thông số thiết kế quan trọng.
3.3. Cải thiện tính dẫn điện và khả năng tiếp xúc
Trong ngành điện – điện tử, lớp phủ có thể được lựa chọn nhằm giảm điện trở tiếp xúc hoặc tăng độ ổn định của bề mặt.
Các kim loại thường sử dụng gồm:
- đồng;
- thiếc;
- bạc;
- vàng;
- niken làm lớp trung gian.
Ứng dụng điển hình là terminal, đầu nối, thanh cái, tiếp điểm điện và bảng mạch.
3.4. Cải thiện khả năng hàn
Mạ thiếc hoặc một số hệ lớp phủ khác được sử dụng cho linh kiện điện tử và đầu nối nhằm cải thiện khả năng hàn và hạn chế oxy hóa bề mặt.
3.5. Tạo bề mặt trang trí
Các sản phẩm như vòi nước, tay nắm, phụ kiện nội thất, phụ kiện xe máy hoặc đồ gia dụng thường sử dụng hệ nhiều lớp để tạo độ bóng, màu sắc và khả năng chống ăn mòn.
Một cấu hình điển hình có thể là:
Mỗi lớp có một chức năng khác nhau; lớp ngoài cùng không phải lúc nào cũng là lớp chịu trách nhiệm chính cho toàn bộ khả năng chống ăn mòn.
4. Các ngành công nghiệp sử dụng xi mạ
Xi mạ thường là một công đoạn nằm trong chuỗi sản xuất của các ngành khác.
4.1. Cơ khí chế tạo
Đây là một trong những nhóm ứng dụng rộng nhất.
Các sản phẩm có thể bao gồm:
- chi tiết máy;
- trục;
- bulông;
- đai ốc;
- vòng đệm;
- giá đỡ;
- phụ kiện cơ khí;
- linh kiện gia công CNC.
Các công nghệ thường gặp gồm mạ Zn, Zn-Ni, Ni, Cr, phosphate và niken hóa học.
4.2. Ô tô và xe máy
Các yêu cầu về chống ăn mòn, độ bền cơ học và tính thẩm mỹ khiến xử lý bề mặt xuất hiện ở nhiều nhóm linh kiện.
Các lớp phủ thường gặp gồm:
- kẽm;
- Zn-Ni;
- niken;
- crom;
- phosphate;
- các lớp chuyển hóa và thụ động hóa.
Đối với bulông, vít và các chi tiết dưới gầm, khả năng chống ăn mòn thường quan trọng hơn tính thẩm mỹ.
Ngược lại, các chi tiết trang trí lại yêu cầu nghiêm ngặt về độ bóng, màu sắc và đồng đều bề mặt.
4.3. Điện và điện tử
Trong nhóm này, chức năng điện của lớp phủ thường quan trọng hơn khả năng trang trí.
Các sản phẩm có thể gồm:
- đầu nối;
- terminal;
- tiếp điểm;
- thanh cái;
- chân linh kiện;
- linh kiện chính xác;
- bảng mạch.
Các hệ Cu, Ni, Sn, Ag và Au thường được sử dụng tùy chức năng.
4.4. Bulông, ốc vít và chi tiết liên kết
Đây là nhóm ứng dụng lớn của mạ kẽm và Zn-Ni.
Sau mạ thường có thêm bước thụ động hóa và đôi khi phủ lớp hoàn thiện nhằm tăng khả năng chống ăn mòn hoặc điều chỉnh hệ số ma sát.
4.5. Thiết bị và phụ kiện gia dụng
Vòi nước, khóa, tay nắm, phụ kiện bếp và thiết bị vệ sinh thường sử dụng các hệ mạ trang trí như Cu–Ni–Cr.
Độ bóng của sản phẩm cuối cùng phụ thuộc rất lớn vào chất lượng xử lý nền trước khi mạ.
4.6. Khuôn mẫu và thiết bị công nghiệp
Các ứng dụng kỹ thuật thường sử dụng:
- crom cứng;
- niken hóa học;
- Ni-P;
- các lớp phủ chịu mài mòn.
Khác với mạ trang trí, mục tiêu chính là độ cứng, khả năng chống mài mòn, độ chính xác kích thước hoặc khả năng chống ăn mòn.
5. Cấu trúc một dây chuyền xi mạ
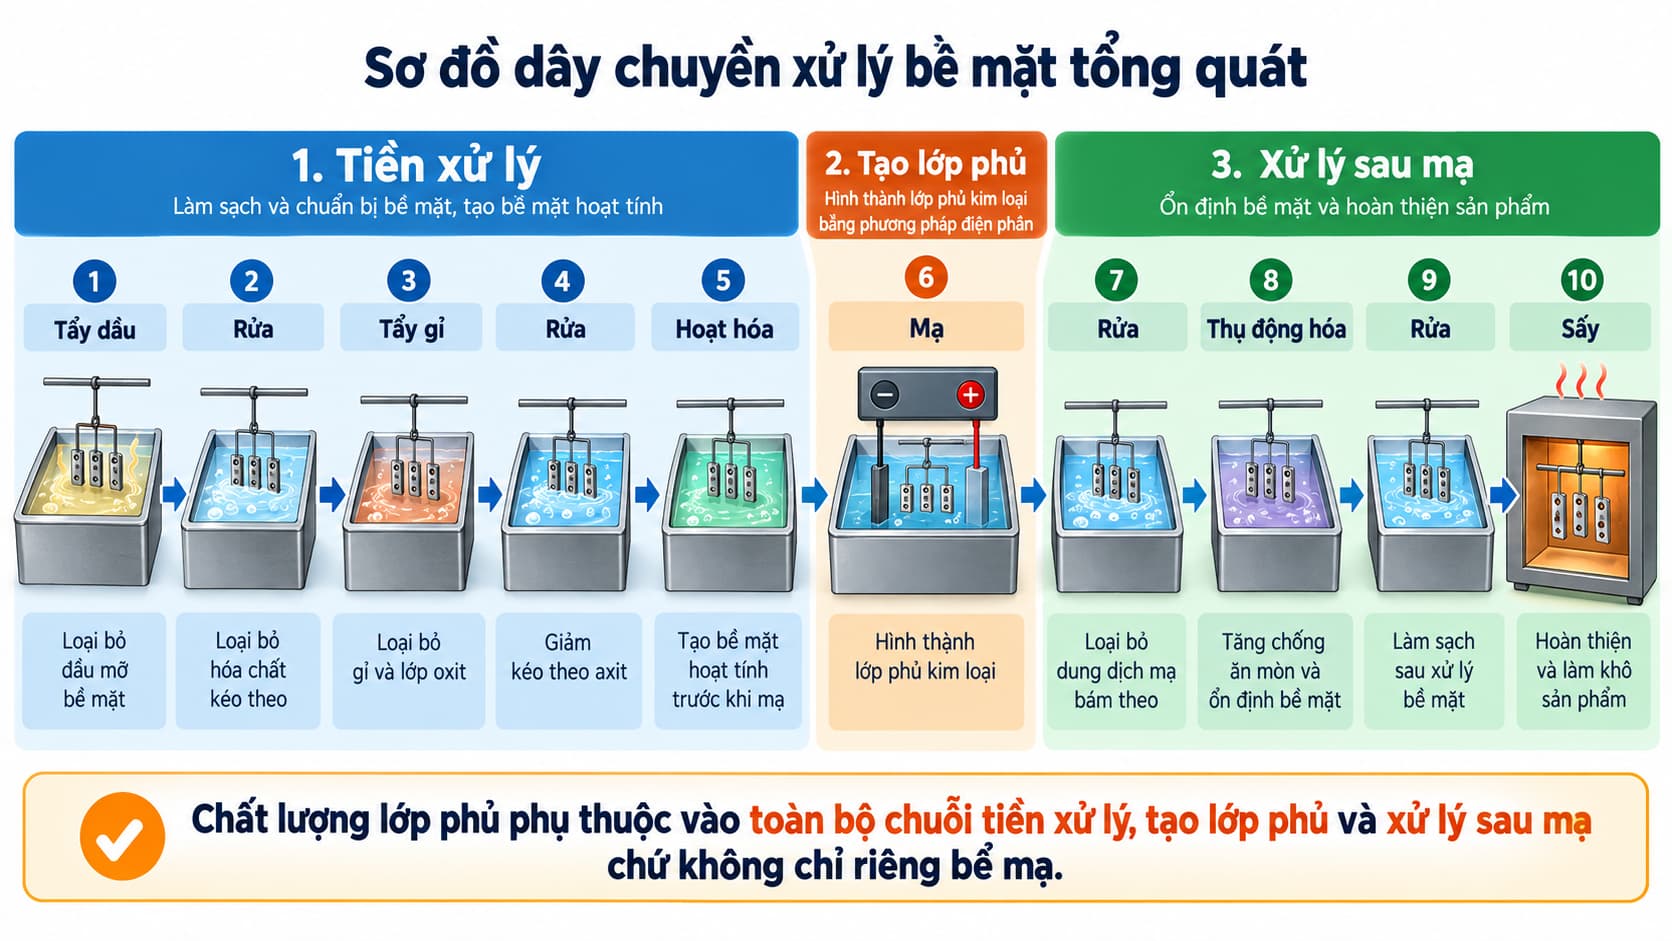
Chất lượng lớp mạ không chỉ phụ thuộc vào bể mạ. Phần lớn dây chuyền còn gồm nhiều công đoạn chuẩn bị và hoàn thiện bề mặt.
Một chuỗi điển hình có thể biểu diễn:
5.1. Chuẩn bị bề mặt
Nếu bề mặt còn dầu, oxide hoặc gỉ, lớp mạ có thể:
- bong tróc;
- phồng;
- xuất hiện lỗ kim;
- không đồng đều;
- giảm độ bám.
Do đó, tiền xử lý bề mặt thường quyết định đáng kể chất lượng của lớp phủ.
Các công đoạn có thể bao gồm tẩy dầu hóa học, tẩy dầu điện hóa, tẩy gỉ bằng axit và hoạt hóa bề mặt.
5.2. Công đoạn mạ
Đây là nơi hình thành lớp phủ chính.
Các thông số vận hành quan trọng thường gồm:
- thành phần dung dịch;
- nhiệt độ;
- pH;
- mật độ dòng điện đối với mạ điện;
- thời gian;
- khuấy trộn;
- tỷ lệ diện tích anode/cathode;
- chất phụ gia;
- mức nhiễm tạp.
Không thể đánh giá chất lượng một quá trình mạ chỉ dựa trên nồng độ kim loại trong bể.
5.3. Xử lý sau mạ
Sau quá trình mạ có thể cần:
- thụ động hóa;
- rửa;
- trung hòa;
- sấy;
- phủ lớp bảo vệ;
- xử lý nhiệt.
Đối với một số lớp phủ, công đoạn sau mạ có ảnh hưởng trực tiếp đến khả năng chống ăn mòn hoặc tính chất cơ học của sản phẩm.
6. Mạ điện
Mạ điện là phương pháp phổ biến nhất trong ngành xi mạ.
Chi tiết cần mạ thường được nối với cực âm. Kim loại cần phủ được cung cấp từ ion kim loại trong dung dịch và, tùy hệ, có thể được bổ sung từ anode hòa tan.
Lượng kim loại lý thuyết lắng đọng có quan hệ với điện lượng truyền qua hệ theo định luật Faraday:
Trong đó:
- \(m\) là khối lượng kim loại lắng đọng.
- \(M\) là khối lượng mol của kim loại.
- \(I\) là cường độ dòng điện.
- \(t\) là thời gian điện phân.
- \(n\) là số electron trao đổi.
- \(F\) là hằng số Faraday.
Trong hệ thực tế, lượng kim loại lắng đọng hữu ích còn phụ thuộc hiệu suất dòng điện do có thể xảy ra các phản ứng phụ, đặc biệt là thoát khí hydro.
Mạ điện phù hợp với nhiều kim loại như Zn, Ni, Cr, Cu, Sn, Ag và Au.
7. Mạ kẽm
Mạ kẽm chủ yếu được sử dụng để bảo vệ thép chống ăn mòn.
Có nhiều hệ dung dịch khác nhau, chẳng hạn:
- hệ xyanua;
- hệ kiềm không xyanua;
- hệ chloride;
- hệ chloride sử dụng muối amon;
- hệ hợp kim Zn-Ni.
Không nên xem tất cả các dây chuyền mạ kẽm là giống nhau. Thành phần dung dịch ảnh hưởng trực tiếp đến tốc độ mạ, khả năng phân bố lớp phủ, chất lượng bề mặt và yêu cầu vận hành.
Sau mạ kẽm thường có bước thụ động hóa để tăng khả năng chống ăn mòn.
Mạ kẽm điện phân cũng cần phân biệt với mạ kẽm nhúng nóng, vì hai công nghệ có cơ chế, độ dày lớp phủ và phạm vi ứng dụng rất khác nhau.
8. Mạ Zn-Ni
Mạ hợp kim Zn-Ni được sử dụng khi yêu cầu khả năng chống ăn mòn cao hơn so với mạ kẽm thông thường.
Đây là lớp phủ kỹ thuật quan trọng đối với:
- linh kiện ô tô;
- bulông;
- phụ kiện cơ khí;
- chi tiết làm việc trong môi trường ăn mòn.
Khả năng làm việc của lớp phủ phụ thuộc không chỉ vào chiều dày mà còn vào thành phần hợp kim và cấu trúc lớp phủ.
9. Mạ niken
Niken có thể được sử dụng như:
- lớp phủ chống ăn mòn;
- lớp trung gian;
- lớp trang trí;
- lớp kỹ thuật.
Trong hệ Cu–Ni–Cr, niken thường đóng vai trò quan trọng đối với khả năng chống ăn mòn và chất lượng bề mặt.
Dung dịch mạ niken có thể chứa muối niken cùng các thành phần điều chỉnh độ dẫn điện, pH và chất lượng lớp mạ.
Ngoài mạ điện còn có mạ niken hóa học, có cơ chế hoàn toàn khác.
10. Mạ niken hóa học
Mạ niken hóa học không cần dòng điện ngoài để trực tiếp tạo lớp kim loại.
Phản ứng khử hóa học tạo ra lớp phủ trên bề mặt đã được hoạt hóa.
Một hệ phổ biến là lớp hợp kim Ni-P.
Ưu điểm đáng chú ý của quá trình này là khả năng tạo lớp phủ tương đối đồng đều trên các chi tiết có hình dạng phức tạp, nơi phân bố dòng điện trong mạ điện có thể không đồng đều.
Mạ niken hóa học được sử dụng trong:
- khuôn;
- chi tiết chính xác;
- linh kiện máy;
- bề mặt cần chống mài mòn;
- chi tiết có hình học phức tạp.
11. Mạ crom
Cần phân biệt rõ giữa mạ crom trang trí và crom cứng.
11.1. Crom trang trí
Lớp crom ngoài thường rất mỏng và được sử dụng trên hệ lớp phủ có niken hoặc đồng – niken phía dưới.
Chức năng chính gồm:
- tạo màu sắc bề mặt;
- tăng độ bóng;
- cải thiện chống xước và chống xỉn.
11.2. Crom cứng
Crom cứng là lớp phủ kỹ thuật có chiều dày lớn hơn, sử dụng cho:
- trục;
- xy lanh;
- piston;
- khuôn;
- bề mặt chịu mài mòn.
Mục tiêu chính không phải trang trí mà là cải thiện tính chất cơ học và khả năng làm việc của bề mặt.
12. Mạ đồng
Đồng có độ dẫn điện cao và dễ tạo lớp phủ nên được sử dụng trong nhiều hệ.
Các ứng dụng gồm:
- lớp trung gian trước Ni–Cr;
- linh kiện điện;
- bảng mạch;
- chi tiết trang trí;
- một số hệ mạ nhiều lớp.
Có thể gặp các hệ mạ đồng axit, kiềm hoặc xyanua tùy công nghệ.
Trong ngành điện tử, đồng đặc biệt quan trọng đối với quá trình chế tạo mạch dẫn điện.
13. Mạ thiếc
Thiếc thường được lựa chọn nhờ khả năng:
- cải thiện khả năng hàn;
- bảo vệ bề mặt;
- tạo bề mặt tiếp xúc phù hợp.
Các ứng dụng phổ biến gồm terminal, đầu nối và linh kiện điện – điện tử.
Độ ổn định của lớp thiếc và khả năng hàn sau lưu kho là những vấn đề cần được xem xét trong ứng dụng thực tế.
14. Mạ bạc và vàng
Bạc và vàng chủ yếu được sử dụng khi cần tính chất bề mặt đặc biệt.
Bạc có độ dẫn điện cao và được sử dụng trong một số tiếp điểm và thiết bị điện.
Vàng có khả năng chống oxy hóa tốt và duy trì tính ổn định của tiếp xúc điện nên được sử dụng cho:
- connector;
- terminal cao cấp;
- linh kiện điện tử;
- bảng mạch;
- sản phẩm trang sức.
Do giá trị kim loại cao, quản lý dung dịch và thu hồi kim loại có ý nghĩa kinh tế đáng kể.
15. Mạ kẽm nhúng nóng
Mạ kẽm nhúng nóng khác về bản chất so với mạ kẽm điện phân.
Chi tiết thép sau khi được làm sạch được nhúng vào bể kẽm nóng chảy. Kẽm phản ứng với sắt tạo các lớp liên kim Fe–Zn trước khi hình thành lớp Zn bên ngoài.
Lớp phủ thường dày hơn đáng kể so với mạ kẽm điện phân và phù hợp với:
- kết cấu thép;
- cột;
- lan can;
- phụ kiện đường dây;
- bulông kết cấu;
- cấu kiện ngoài trời.
Không nên gộp mạ kẽm nhúng nóng và mạ kẽm điện phân thành cùng một quy trình khi phân tích công nghệ hoặc hệ thống môi trường.
16. Anốt hóa nhôm
Anốt hóa (anodizing) không phải quá trình phủ một kim loại khác lên nhôm.
Chi tiết nhôm được làm anode và lớp oxide nhôm được phát triển từ chính bề mặt vật liệu.
Quá trình hình thành lớp oxide là một quá trình điện hóa, trong đó nhôm nền tham gia trực tiếp vào phản ứng tạo màng.
Lớp oxide có thể cải thiện:
- khả năng chống ăn mòn;
- độ cứng bề mặt;
- khả năng tạo màu;
- tính thẩm mỹ.
Do cơ chế khác hoàn toàn mạ kim loại, anốt hóa cần được xem như một nhóm xử lý bề mặt riêng.
17. Phosphate hóa
Phosphate hóa là quá trình tạo lớp chuyển hóa phosphate trên bề mặt kim loại.
Lớp phosphate thường được sử dụng:
- trước sơn;
- để tăng độ bám dính;
- hỗ trợ chống ăn mòn;
- kiểm soát ma sát trong một số ứng dụng.
Có thể gặp các hệ phosphate kẽm, sắt hoặc mangan tùy mục đích.
Đây cũng không phải quá trình mạ kim loại theo nghĩa điện phân.
18. Thụ động hóa và lớp chuyển hóa
Sau mạ Zn hoặc các quá trình xử lý kim loại khác, bề mặt có thể được xử lý hóa học để tạo lớp chuyển hóa mỏng.
Mục tiêu có thể gồm:
- tăng chống ăn mòn;
- ổn định bề mặt;
- cải thiện độ bám lớp phủ sau;
- tạo màu.
Khả năng bảo vệ cuối cùng của một chi tiết mạ kẽm vì vậy phụ thuộc không chỉ vào Zn mà còn vào hệ thụ động hóa và lớp phủ hoàn thiện phía trên.
19. Black oxide và các quá trình xử lý bề mặt khác
Black oxide tạo lớp oxide màu đen trên bề mặt thép và được sử dụng trong một số sản phẩm cơ khí, dụng cụ và chi tiết máy.
Ngoài ra còn có:
- đánh bóng điện hóa;
- thụ động hóa inox;
- xử lý hóa học nhôm;
- phủ chuyển hóa;
- các lớp phủ lai kim loại – hữu cơ.
Các công nghệ này thường được đặt trong cùng hệ sinh thái xử lý bề mặt nhưng không nên gọi tất cả là “mạ” nếu cần mô tả chính xác cơ chế.
20. So sánh các nhóm công nghệ xử lý bề mặt
| Công nghệ | Cơ chế chính | Lớp hình thành | Ứng dụng điển hình |
|---|---|---|---|
| Mạ điện | Khử ion kim loại bằng dòng điện | Kim loại/hợp kim | Zn, Ni, Cr, Cu, Sn |
| Mạ hóa học | Khử hóa học không dùng dòng điện ngoài để tạo lớp phủ | Kim loại/hợp kim | Ni-P, Cu hóa học |
| Mạ nhúng nóng | Phản ứng với kim loại nóng chảy | Kim loại và lớp liên kim | Kẽm nhúng nóng |
| Anốt hóa | Oxy hóa điện hóa vật liệu nền | Oxide | Nhôm |
| Phosphate hóa | Chuyển hóa hóa học bề mặt | Phosphate | Thép trước sơn |
| Thụ động hóa | Tạo lớp chuyển hóa bảo vệ | Oxide/hợp chất chuyển hóa | Zn, inox, kim loại khác |
| Black oxide | Oxy hóa có kiểm soát | Oxide kim loại | Chi tiết thép |
Bảng này cho thấy “xử lý bề mặt” là khái niệm rộng hơn “mạ điện”.
21. Những yếu tố quyết định chất lượng lớp phủ
Chất lượng cuối cùng phụ thuộc đồng thời vào vật liệu nền, tiền xử lý, dung dịch và điều kiện vận hành.
Các yếu tố đáng chú ý gồm:
- độ sạch của bề mặt;
- thành phần dung dịch;
- nồng độ kim loại;
- pH;
- nhiệt độ;
- mật độ dòng điện;
- thời gian xử lý;
- khuấy trộn;
- hình học chi tiết;
- khoảng cách và bố trí điện cực;
- tạp chất tích lũy;
- chất phụ gia;
- chất lượng nước rửa.
Một bể mạ có thành phần hóa học đúng vẫn có thể tạo lớp phủ không đạt nếu tiền xử lý kém hoặc phân bố dòng điện không phù hợp.
Ngược lại, việc tăng thời gian mạ hoặc dòng điện không phải lúc nào cũng làm lớp phủ tốt hơn. Dòng quá cao có thể gây cháy lớp mạ, tăng thoát khí hoặc làm lớp phủ thô và không đồng đều.
22. Kiểm soát nước rửa là một phần của công nghệ xi mạ
Giữa các bể công nghệ thường có công đoạn rửa nhằm hạn chế kéo theo hóa chất từ bể trước sang bể sau.
Nếu chi tiết mang theo quá nhiều dung dịch:
thì thành phần bể B có thể dần bị nhiễm bẩn.
Do đó hệ thống rửa không chỉ phục vụ môi trường mà còn có chức năng ổn định chất lượng dây chuyền.
Các giải pháp có thể gồm:
- tăng thời gian nhỏ giọt;
- rửa nhiều bậc;
- rửa ngược dòng;
- thu hồi nước rửa đầu;
- kiểm soát lưu lượng nước;
- bố trí chi tiết để giảm lượng dung dịch kéo theo.
23. Mối liên hệ giữa công nghệ xi mạ và hệ thống môi trường
Mỗi công nghệ bề mặt tạo ra một nhóm dòng thải khác nhau. Đây là lý do kỹ sư môi trường cần hiểu dây chuyền sản xuất trước khi thiết kế hệ thống xử lý.
Ví dụ:
- mạ kẽm xyanua có thể phát sinh dòng chứa Zn–CN;
- mạ kẽm sử dụng muối amon có thể phát sinh Zn và amoni;
- mạ niken phát sinh Ni và các thành phần dung dịch đặc trưng;
- mạ crom có thể liên quan đến Cr(VI) hoặc Cr(III) tùy công nghệ;
- mạ đồng có thể phát sinh Cu tự do hoặc Cu trong phức;
- niken hóa học có thể chứa kim loại cùng chất khử và chất tạo phức.
Do đó không thể suy ra chính xác đặc tính nước thải chỉ từ tên “nhà máy xi mạ”.
Nội dung về nguồn phát sinh, thành phần nước thải, phân dòng và công nghệ xử lý nên được phân tích riêng trong chuyên đề “Nước thải xi mạ là gì? Nguồn phát sinh, thành phần và đặc trưng”, thay vì mở rộng trong bài tổng quan này.
24. Kết luận
Ngành công nghiệp xi mạ thực chất là một hệ thống các công nghệ kỹ thuật bề mặt phục vụ nhiều ngành sản xuất khác nhau. Mạ kẽm, niken, crom, đồng, thiếc và kim loại quý chỉ là một phần trong hệ sinh thái rộng hơn gồm mạ hóa học, mạ nhúng nóng, anốt hóa, phosphate hóa và các quá trình chuyển hóa bề mặt.
Khi lựa chọn công nghệ cần bắt đầu từ chức năng cần đạt của bề mặt: chống ăn mòn, chống mài mòn, dẫn điện, khả năng hàn, độ cứng hay tính thẩm mỹ. Từ yêu cầu đó mới xác định vật liệu phủ, phương pháp tạo lớp và chuỗi tiền xử lý – mạ – xử lý sau mạ thích hợp.
Đối với kỹ sư môi trường, việc hiểu đúng dây chuyền xi mạ cũng là bước đầu tiên để xác định nguồn và bản chất các dòng thải. Hai dây chuyền cùng gọi là “mạ kẽm” nhưng sử dụng hệ xyanua, hệ kiềm không xyanua hoặc hệ muối amon có thể tạo ra các bài toán xử lý hoàn toàn khác nhau.