
1. Keo tụ điện hóa (Electrocoagulation – EC) là gì?
Keo tụ điện hóa (electrocoagulation – EC) là quá trình xử lý nước trong đó chất keo tụ được tạo trực tiếp bên trong thiết bị nhờ sự hòa tan điện hóa của điện cực kim loại, thay vì châm muối nhôm hoặc muối sắt từ bên ngoài như trong keo tụ hóa học thông thường.
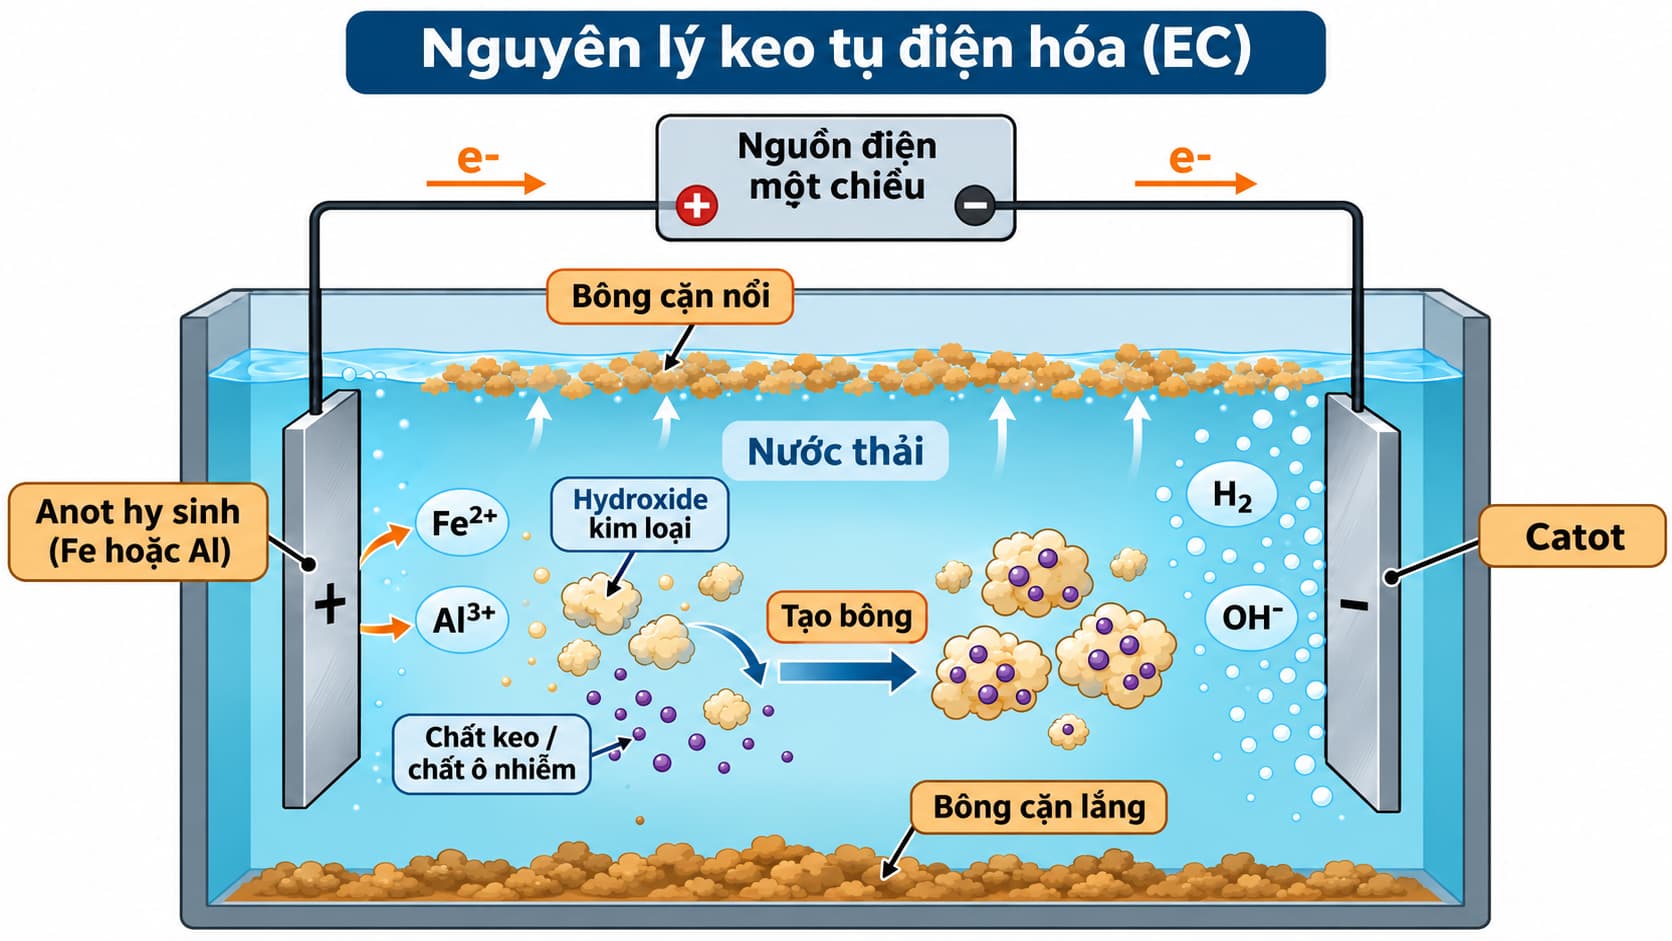
Trong cấu hình phổ biến, nhôm hoặc sắt được sử dụng làm điện cực hy sinh. Khi cấp dòng điện một chiều, anode hòa tan tạo ra các ion kim loại như \(\mathrm{Al^{3+}}\) hoặc \(\mathrm{Fe^{2+}}\). Các ion này tiếp tục thủy phân trong nước, hình thành các hydroxo phức và hydroxide kim loại có khả năng trung hòa điện tích, hấp phụ, cuốn bắt và đồng kết tủa chất ô nhiễm. Đồng thời, phản ứng khử nước tại cathode sinh khí hydro và ion \(\mathrm{OH^-}\); các bọt khí nhỏ có thể hỗ trợ đưa bông cặn lên bề mặt theo cơ chế tuyển nổi điện hóa.
Vì vậy, EC không đơn thuần là “keo tụ bằng điện”. Đây là một hệ phản ứng đồng thời gồm *hòa tan điện cực → thủy phân kim loại → keo tụ/tạo bông → hấp phụ hoặc đồng kết tủa → tuyển nổi/lắng tách cặn*, kèm theo các phản ứng điện hóa khác tùy thành phần nước.
Các tổng quan gần đây tiếp tục xác định vật liệu điện cực, mật độ dòng điện, pH, độ dẫn điện, khoảng cách điện cực và đặc tính thủy động là những yếu tố chính quyết định hiệu quả xử lý và mức tiêu thụ năng lượng của EC.
2. Bản chất của keo tụ điện hóa
Trong keo tụ hóa học, một lượng muối kim loại như phèn nhôm, PAC hoặc muối sắt được đưa từ bên ngoài vào nước. Sau khi hòa tan và thủy phân, các ion kim loại tạo thành các dạng hydroxide có khả năng làm mất ổn định hệ keo.
EC tạo ra các tác nhân tương tự nhưng bằng một con đường khác: *điện cực kim loại chính là nguồn cung cấp chất keo tụ*.
Với điện cực tổng quát \(M\), quá trình hòa tan anode có thể biểu diễn:
Tại cathode, nước thường bị khử:
Các ion kim loại sinh ra tại anode sau đó tham gia thủy phân và hình thành các hydroxide hoặc hydroxo phức:
Biểu diễn trên chỉ mô tả dạng tổng quát. Trong nước thực tế, kim loại không tồn tại duy nhất dưới dạng \(M^{n+}\) và \(M(OH)_n\). Tùy pH, nồng độ kim loại, thành phần ion, nhiệt độ và thời gian phản ứng, nhiều dạng đơn phân, đa phân và hydroxide kết tủa có thể đồng thời tồn tại.
Đây là điểm quan trọng về mặt kỹ thuật: *hiệu quả EC không chỉ phụ thuộc vào lượng kim loại đã hòa tan mà còn phụ thuộc vào dạng tồn tại của kim loại sau khi đi vào pha nước*.
3. Điều gì xảy ra tại điện cực nhôm?
Khi sử dụng nhôm làm anode hy sinh, phản ứng cơ bản là:
Ở cathode:
Ion \(\mathrm{Al^{3+}}\) sau khi hình thành không tồn tại độc lập lâu trong nước mà nhanh chóng tham gia các phản ứng thủy phân. Có thể biểu diễn đơn giản quá trình tạo hydroxide nhôm:
Trên thực tế còn tồn tại nhiều dạng hydroxo nhôm khác nhau như \(\mathrm{Al(OH)^{2+}}\), \(\mathrm{Al(OH)_2^+}\), các dạng đa nhân và, trong điều kiện kiềm mạnh hơn, các dạng hòa tan mang điện âm.
Các hydroxide nhôm mới hình thành có diện tích bề mặt hoạt động lớn và khả năng tương tác với nhiều chất ô nhiễm. Chúng có thể trung hòa điện tích của hạt keo, hấp phụ các chất lên bề mặt và tạo mạng bông cuốn bắt các hạt nhỏ khi hydroxide kết tủa.
Do đó, nói rằng EC bằng nhôm chỉ “tạo \(\mathrm{Al(OH)_3}\)” là một cách đơn giản hóa. Chính *phân bố các dạng hóa học của nhôm theo pH* mới là một trong những yếu tố quyết định hiệu quả xử lý.
4. Điều gì xảy ra tại điện cực sắt?
Với anode sắt, một phản ứng hòa tan quan trọng là:
Ở cathode vẫn xảy ra phản ứng:
Ion \(\mathrm{Fe^{2+}}\) có thể tạo hydroxide:
Tuy nhiên hệ sắt phức tạp hơn do \(\mathrm{Fe^{2+}}\) có thể tiếp tục bị oxy hóa thành \(\mathrm{Fe^{3+}}\) khi có oxy hòa tan hoặc các chất oxy hóa thích hợp. Sau đó các dạng sắt(III) thủy phân và hình thành hydroxide sắt(III).
Vì vậy, trong EC sử dụng sắt có thể đồng thời tồn tại:
- \(\mathrm{Fe^{2+}}\).
- \(\mathrm{Fe^{3+}}\).
- Các hydroxo phức của sắt.
- \(\mathrm{Fe(OH)_2}\).
- Các dạng hydroxide hoặc oxyhydroxide của sắt(III).
Hệ sắt vì thế không chỉ tham gia keo tụ mà trong một số loại nước còn có thể tham gia các phản ứng oxy hóa – khử. Đây là khác biệt đáng chú ý giữa điện cực sắt và nhôm. Các tài liệu về EC cũng ghi nhận sự hình thành \(\mathrm{Fe^{2+}}\) tại anode và khả năng oxy hóa tiếp thành \(\mathrm{Fe^{3+}}\) trong môi trường có oxy.
Việc lựa chọn Fe hay Al vì vậy không nên thực hiện theo nguyên tắc “điện cực nào có hiệu suất \(\mathrm{COD}\) cao hơn” từ một nghiên cứu đơn lẻ. Vật liệu điện cực phải được đánh giá theo loại chất ô nhiễm, pH vận hành, khả năng tách bông, chất lượng nước sau xử lý, bùn phát sinh và chi phí vòng đời của điện cực.
5. Chất ô nhiễm được loại bỏ bằng những cơ chế nào?
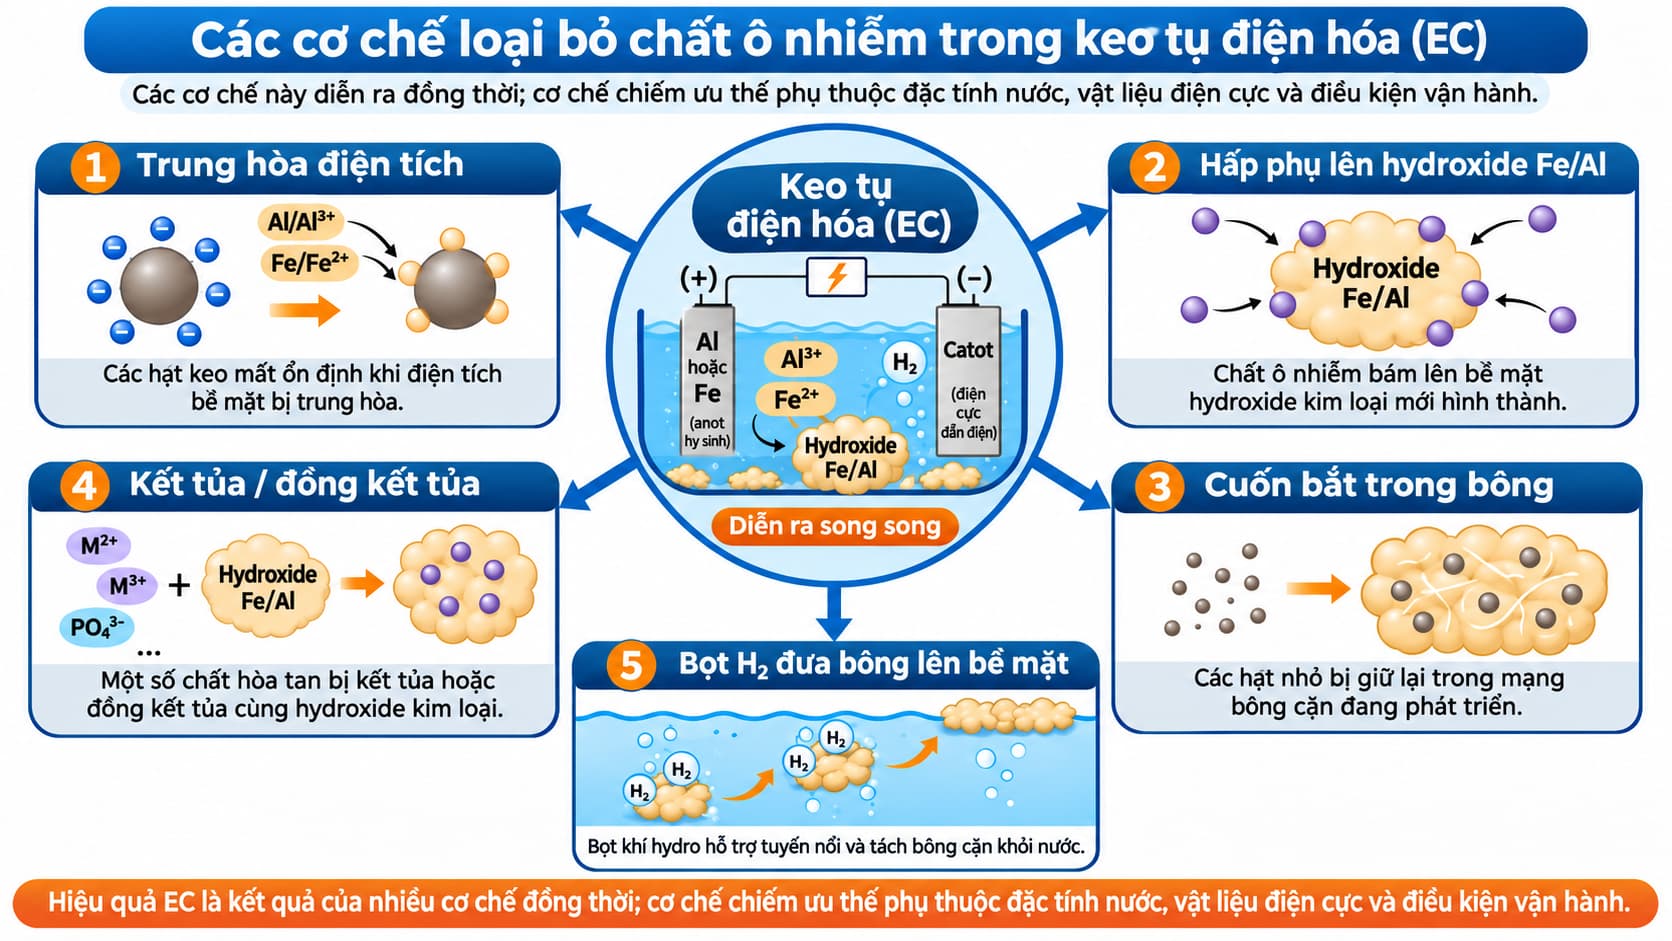
Hiệu quả của EC là kết quả tổng hợp của nhiều cơ chế chứ không phải một phản ứng duy nhất.
5.1. Trung hòa điện tích và làm mất ổn định hệ keo
Các hạt keo trong nước thường mang điện tích bề mặt, tạo lực đẩy tĩnh điện khiến chúng duy trì trạng thái phân tán.
Các ion kim loại và hydroxo phức sinh ra từ điện cực có thể tương tác với bề mặt hạt, làm giảm điện tích hiệu dụng và phá vỡ trạng thái ổn định.
Khi lực đẩy giảm đủ mức, va chạm giữa các hạt có thể dẫn đến kết tụ và tạo bông lớn hơn.
Đây là cơ chế gần với keo tụ hóa học truyền thống.
5.2. Hấp phụ lên hydroxide kim loại
Hydroxide nhôm và sắt mới hình thành có bề mặt hoạt động có khả năng hấp phụ nhiều chất khác nhau.
Chất ô nhiễm có thể được giữ lại thông qua:
- Tương tác tĩnh điện.
- Hấp phụ bề mặt.
- Trao đổi ligand.
- Tạo phức bề mặt.
- Liên kết với các vị trí hydroxyl trên bông cặn.
Cơ chế này đặc biệt quan trọng đối với một số ion vô cơ, phosphate, fluoride, chất màu và các hợp chất có nhóm chức có khả năng tương tác với Fe hoặc Al.
5.3. Cuốn bắt trong bông hydroxide
Khi lượng hydroxide kim loại hình thành đủ lớn, kết tủa phát triển thành mạng bông.
Các hạt keo, chất rắn lơ lửng và một phần chất hữu cơ có thể bị giữ cơ học trong mạng hydroxide khi bông phát triển. Cơ chế này thường được gọi là keo tụ cuốn bắt.
Nó giải thích tại sao EC thường phù hợp với nước chứa nhiều chất rắn lơ lửng, chất hữu cơ dạng hạt hoặc chất hữu cơ liên kết với pha rắn.
5.4. Kết tủa và đồng kết tủa
Một số ion có thể phản ứng trực tiếp hoặc được đồng kết tủa cùng hydroxide Fe/Al.
Do đó, quá trình loại bỏ không nhất thiết chỉ là “hấp phụ lên bông”.
Tùy chất ô nhiễm và điều kiện dung dịch, cơ chế có thể là tổ hợp của hấp phụ, tạo phức, kết tủa và đồng kết tủa.
5.5. Tuyển nổi điện hóa
Khí hydro được sinh ra tại cathode:
Các bọt khí nhỏ có thể bám vào bông cặn, giọt dầu hoặc chất rắn và làm giảm khối lượng riêng biểu kiến của tổ hợp hạt – bọt khí. Khi lực nổi đủ lớn, chúng di chuyển lên bề mặt và tạo lớp bùn nổi.
Vì vậy, EC trong thực tế thường đồng thời có thành phần *keo tụ điện hóa và tuyển nổi điện hóa*. Các tổng quan về cơ chế EC cũng xác định hydro sinh tại cathode là một thành phần quan trọng hỗ trợ tách bông bằng tuyển nổi.
6. Vì sao dòng điện ảnh hưởng trực tiếp đến quá trình?
Dòng điện quyết định tốc độ phản ứng điện hóa và lượng kim loại được giải phóng từ điện cực.
Theo định luật Faraday, khối lượng kim loại hòa tan lý thuyết có thể biểu diễn:
Trong đó:
- \(m\): khối lượng kim loại hòa tan, thường tính bằng g.
- \(I\): cường độ dòng điện, A.
- \(t\): thời gian điện phân, s.
- \(M\): khối lượng mol của kim loại, g/mol.
- \(z\): số electron trao đổi trong phản ứng.
- \(F\): hằng số Faraday, xấp xỉ \(96\,485\ \mathrm{C/mol}\).
Phương trình cho thấy tăng dòng điện hoặc thời gian điện phân làm tăng lượng điện tích đi qua hệ và về nguyên tắc làm tăng lượng điện cực hòa tan.
Tuy nhiên, đây không phải quan hệ đơn giản kiểu “dòng điện càng cao thì xử lý càng tốt”.
Khi tăng mật độ dòng điện, đồng thời xảy ra nhiều thay đổi:
- Tốc độ hòa tan anode tăng.
- Tốc độ sinh bọt khí tại cathode tăng.
- Lượng chất keo tụ được tạo ra tăng.
- Điện áp cần thiết và mức tiêu thụ năng lượng có thể tăng.
- Điều kiện thủy động xung quanh bề mặt điện cực thay đổi.
- Các phản ứng phụ có thể trở nên đáng kể.
- Quá trình đóng cặn hoặc thụ động hóa điện cực có thể thay đổi.
Do đó, *mật độ dòng điện là thông số vận hành phải được tối ưu, không phải thông số cần tối đa hóa*.
7. pH quyết định dạng chất keo tụ được tạo thành
pH là một trong những thông số quan trọng nhất của EC vì nó ảnh hưởng đồng thời đến:
- Dạng hóa học của Fe hoặc Al.
- Điện tích bề mặt của hydroxide.
- Điện tích của chất ô nhiễm.
- Khả năng hòa tan hoặc kết tủa của hydroxide kim loại.
- Các phản ứng tại điện cực.
- Hiệu quả hấp phụ và đồng kết tủa.
EC còn có đặc điểm là pH có thể thay đổi ngay trong quá trình vận hành.
Cathode liên tục sinh \(\mathrm{OH^-}\), có xu hướng làm tăng pH cục bộ:
Trong khi đó, quá trình thủy phân ion kim loại có thể sinh \(\mathrm{H^+}\), tạo tác động theo chiều ngược lại.
Vì vậy, không nên đánh giá EC chỉ dựa trên *pH đầu vào*. Đối với thử nghiệm kỹ thuật, cần theo dõi cả pH ban đầu, diễn biến pH trong quá trình và pH sau xử lý.
Cũng không tồn tại một giá trị pH tối ưu chung cho mọi loại nước. Điều kiện phù hợp phải được xác định từ hệ *vật liệu điện cực – chất ô nhiễm – nền nước – mục tiêu xử lý* cụ thể.
8. Độ dẫn điện ảnh hưởng đến năng lượng nhiều hơn nhiều người nghĩ
Nước nằm giữa hai điện cực là một phần của mạch điện. Khi độ dẫn điện thấp, điện trở dung dịch lớn và cần điện áp cao hơn để duy trì cùng một mức dòng điện.
Quan hệ cơ bản:
Trong đó \(P\) là công suất điện, \(U\) là điện áp và \(I\) là dòng điện.
Nếu cùng cần một dòng điện \(I\), việc điện áp \(U\) tăng sẽ trực tiếp làm tăng công suất.
Đây là lý do cùng một mật độ dòng nhưng hai loại nước có độ dẫn điện khác nhau có thể có mức tiêu thụ điện rất khác nhau.
Trong nghiên cứu hoặc vận hành, đôi khi chất điện ly được bổ sung để tăng độ dẫn điện. Tuy nhiên, việc bổ sung điện ly phải được xem xét theo thành phần nước thực tế và chất lượng đầu ra. Không nên mặc định rằng EC là công nghệ “không dùng hóa chất”, bởi một hệ thống thực tế vẫn có thể cần điều chỉnh pH, độ dẫn, xử lý bùn hoặc bổ sung hóa chất ở các công đoạn khác.
9. Khoảng cách điện cực và thủy động cũng ảnh hưởng đến hiệu quả
Hai hệ EC có cùng điện cực, cùng diện tích và cùng dòng điện vẫn có thể hoạt động khác nhau nếu bố trí thiết bị khác nhau.
Khoảng cách điện cực ảnh hưởng đến điện trở của dung dịch. Khoảng cách quá lớn thường làm tăng tổn thất ohmic và điện áp yêu cầu. Nhưng giảm khoảng cách quá mức cũng không tự động tạo ra thiết kế tối ưu vì còn phải xét:
- Nguy cơ ngắn mạch.
- Tắc nghẽn do cặn.
- Khả năng vệ sinh điện cực.
- Phân bố dòng.
- Chuyển động của bọt khí.
- Dòng chảy giữa các bản cực.
Các nghiên cứu gần đây ngày càng nhấn mạnh vai trò của truyền khối và thủy động trong EC. Ion kim loại, \(\mathrm{OH^-}\), bọt khí và bông cặn phải được vận chuyển trong thiết bị; do đó hiệu suất của EC không chỉ là bài toán điện hóa mà còn là bài toán phản ứng – truyền khối – dòng chảy đa pha.
Nội dung này đặc biệt quan trọng khi chuyển từ thiết bị thí nghiệm vài lít sang reactor dòng liên tục công nghiệp.
10. EC phù hợp với những loại chất ô nhiễm nào?
EC có phạm vi ứng dụng khá rộng, nhưng mức độ phù hợp phụ thuộc mạnh vào *dạng tồn tại của chất ô nhiễm*.
10.1. Chất rắn lơ lửng và chất keo
Đây là nhóm phù hợp rõ ràng với cơ chế EC.
Các hydroxide kim loại làm mất ổn định hạt, tạo bông và sau đó bông được tách bằng lắng hoặc tuyển nổi.
Những dòng nước có độ đục cao, SS cao hoặc chứa nhiều hạt keo thường là đối tượng đáng xem xét.
10.2. Dầu mỡ và nhũ tương
EC có thể phá ổn định một số hệ nhũ tương và kết hợp với bọt khí điện hóa để tách dầu.
Do đó công nghệ được nghiên cứu và ứng dụng nhiều cho nước thải có dầu, gia công kim loại và các dòng thải chứa nhũ tương dầu – nước. Tổng quan chuyên ngành về nước thải dầu cũng xem EC là một hướng xử lý đáng chú ý, trong đó lựa chọn điện cực và tối ưu điều kiện vận hành đóng vai trò quyết định.
10.3. Kim loại và một số ion vô cơ
Các hydroxide Fe/Al có khả năng hấp phụ, tạo phức hoặc đồng kết tủa nhiều chất vô cơ.
EC vì vậy được nghiên cứu đối với:
- Một số kim loại nặng.
- Phosphate.
- Fluoride.
- Arsenic và một số á kim trong điều kiện phù hợp.
Tuy nhiên, cơ chế và điều kiện tối ưu khác nhau đáng kể giữa từng chất. Không nên sử dụng một hiệu suất loại bỏ từ thí nghiệm của một loại nước để dự báo trực tiếp cho nước khác.
10.4. Chất màu
Nhiều phân tử màu có thể bị loại bỏ thông qua hấp phụ vào hydroxide Fe/Al, trung hòa điện tích hoặc kéo theo bông.
Với một số hệ sử dụng sắt còn có thể xuất hiện các phản ứng điện hóa và oxy hóa – khử bổ sung.
Điều cần phân biệt là *loại bỏ màu khỏi pha nước không nhất thiết đồng nghĩa với khoáng hóa hoàn toàn phân tử hữu cơ*.
Chất màu có thể chỉ được chuyển từ pha nước sang pha bùn.
10.5. Chất hữu cơ và COD
Đây là nội dung dễ bị hiểu sai nhất khi đánh giá EC.
EC có thể làm giảm \(\mathrm{COD}\) hiệu quả khi \(\mathrm{COD}\) liên quan nhiều đến:
- Chất rắn lơ lửng.
- Hạt keo.
- Dầu mỡ.
- Đại phân tử dễ hấp phụ.
- Chất hữu cơ có khả năng liên kết hoặc bị cuốn bắt bởi hydroxide kim loại.
Ngược lại, nếu \(\mathrm{COD}\) chủ yếu do các phân tử hữu cơ nhỏ, hòa tan hoàn toàn, bền và ít có ái lực với bông hydroxide thì EC đơn thuần có thể không phải cơ chế xử lý thích hợp.
Do đó, câu hỏi kỹ thuật không nên chỉ là:
*“EC xử lý được bao nhiêu phần trăm \(\mathrm{COD}\)?”*
mà phải là:
*“\(\mathrm{COD}\) đang tồn tại ở dạng nào và cơ chế nào của EC có thể tác động lên phần \(\mathrm{COD}\) đó?”*
Đây cũng là lý do EC thường được kết hợp với xử lý sinh học, oxy hóa nâng cao hoặc màng trong những dòng nước phức tạp. Các tổng quan gần đây về hệ EC kết hợp nhấn mạnh rằng việc ghép công nghệ cần dựa trên đặc tính nội tại của dòng thải và cơ chế loại bỏ của từng công đoạn.
11. EC không đồng nghĩa với oxy hóa điện hóa
Keo tụ điện hóa và oxy hóa điện hóa đều sử dụng dòng điện và điện cực nhưng mục tiêu cơ chế không giống nhau.
Trong EC, nhiệm vụ trung tâm của điện cực hy sinh là *tạo ion kim loại và chất keo tụ trong hệ*.
Trong quá trình oxy hóa điện hóa, mục tiêu chính thường là oxy hóa trực tiếp chất ô nhiễm tại bề mặt anode hoặc tạo các tác nhân oxy hóa mạnh để phân hủy chất hữu cơ.
Bởi vậy, không nên mặc định rằng \(\mathrm{COD}\) giảm trong EC là do chất hữu cơ đã bị oxy hóa thành \(CO_2\) và nước.
Trong nhiều trường hợp, phần \(\mathrm{COD}\) bị loại khỏi pha nước chủ yếu được chuyển sang bông và bùn.
Điểm phân biệt này rất quan trọng khi đánh giá:
- Hiệu suất thực tế.
- Khối lượng bùn.
- Tải lượng chất ô nhiễm trong bùn.
- Nhu cầu xử lý tiếp theo.
- Cân bằng vật chất toàn hệ thống.
12. EC khác keo tụ hóa học ở đâu?
Cả hai công nghệ đều có thể dựa trên các hydroxide Fe hoặc Al để làm mất ổn định và tách chất ô nhiễm. Khác biệt chính nằm ở cách tạo chất keo tụ và môi trường phản ứng.
| Tiêu chí | Keo tụ điện hóa | Keo tụ hóa học |
|---|---|---|
| Nguồn chất keo tụ | Hòa tan điện cực Fe/Al trong thiết bị | Châm muối Fe/Al hoặc chất keo tụ từ bên ngoài |
| Kiểm soát liều | Thông qua điện tích, dòng điện và thời gian | Thông qua lưu lượng/nồng độ hóa chất |
| Phản ứng tại cathode | Sinh H_2 và OH− | Không có |
| Hỗ trợ tuyển nổi | Có thể hình thành trực tiếp nhờ bọt khí điện hóa | Thường cần hệ tạo khí riêng nếu dùng DAF |
| Tiêu thụ chính | Điện năng và điện cực | Hóa chất keo tụ và hóa chất điều chỉnh |
| Vấn đề đặc trưng | Thụ động hóa, đóng cặn, hao mòn điện cực, phân bố dòng | Pha hóa chất, định lượng hóa chất, lưu trữ và vận chuyển |
| Bùn | Chứa hydroxide Fe/Al và chất ô nhiễm được tách | Chứa hydroxide Fe/Al và chất ô nhiễm được tách |
Không nên kết luận rằng EC luôn tạo ít bùn hơn hoặc luôn kinh tế hơn keo tụ hóa học. Kết quả phụ thuộc liều kim loại thực tế, chất lượng nước, cấu hình tách cặn, điện năng, giá điện cực, hóa chất đối chứng và yêu cầu chất lượng đầu ra.
So sánh công nghệ có ý nghĩa khi cả hai phương án được tối ưu trên *cùng một dòng nước và cùng mục tiêu xử lý*.
13. Ưu điểm kỹ thuật của EC
EC đáng được xem xét khi các cơ chế keo tụ, hấp phụ, đồng kết tủa và tuyển nổi phù hợp với chất ô nhiễm mục tiêu.
Một số lợi thế tiềm năng gồm:
- Tạo chất keo tụ trực tiếp trong thiết bị.
- Có thể điều chỉnh lượng chất keo tụ thông qua chế độ cấp điện.
- Đồng thời sinh bọt khí hỗ trợ tuyển nổi.
- Thiết bị phản ứng về nguyên tắc tương đối gọn.
- Có thể tự động hóa dòng điện, điện áp và đảo cực.
- Có khả năng xử lý đồng thời nhiều dạng chất ô nhiễm trong một số dòng thải phức tạp.
- Có thể kết hợp với hóa lý, sinh học, màng hoặc oxy hóa nâng cao.
Tuy nhiên, đây là *lợi thế tiềm năng*, không phải bảo đảm rằng EC sẽ tốt hơn công nghệ truyền thống trong mọi dự án.
14. Những giới hạn cần nhận diện ngay từ đầu
14.1. Điện cực bị tiêu hao
Anode hy sinh chính là nguồn tạo chất keo tụ nên sẽ giảm khối lượng theo thời gian.
Điện cực vì vậy là vật tư tiêu hao, không phải thiết bị lắp một lần rồi sử dụng vĩnh viễn.
14.2. Thụ động hóa và đóng cặn
Bề mặt điện cực có thể hình thành lớp oxide, hydroxide, carbonate hoặc các lớp cặn khác.
Lớp này có thể làm tăng điện trở và giảm khả năng hòa tan điện cực.
Thụ động hóa hiện vẫn được xem là một trong những vấn đề quan trọng hạn chế vận hành EC ổn định trong thời gian dài. Các hướng kiểm soát gồm vệ sinh điện cực, đảo cực và tối ưu hình học hoặc chế độ vận hành.
14.3. Tiêu thụ điện phụ thuộc mạnh vào nền nước
Nước có độ dẫn thấp có thể yêu cầu điện áp cao.
Do đó, một thí nghiệm cho hiệu suất loại bỏ tốt nhưng không công bố \(U\), \(I\), thời gian và thể tích xử lý gần như chưa đủ để đánh giá khả năng ứng dụng thực tế.
14.4. Vẫn phát sinh bùn
Chất ô nhiễm được tách khỏi nước phải đi đâu đó.
Trong EC, phần lớn chất ô nhiễm được keo tụ hoặc hấp phụ cuối cùng chuyển sang bùn chứa Fe hoặc Al.
Do đó, đánh giá công nghệ phải bao gồm:
- Lượng bùn.
- Thành phần bùn.
- Khả năng tách nước.
- Hàm lượng chất ô nhiễm.
- Phương án quản lý và xử lý bùn.
14.5. Hiệu quả ở quy mô phòng thí nghiệm không đảm bảo khả năng scale-up
Ở thiết bị nhỏ, khoảng cách điện cực, khuấy trộn và phân bố dòng thường tương đối dễ kiểm soát.
Khi tăng quy mô, các vấn đề như phân bố điện trường, tổn thất điện áp, dòng chảy tắt, bọt khí, truyền khối, đóng cặn và khả năng tháo lắp điện cực trở nên đáng kể.
Đây là lý do thiết kế EC công nghiệp không thể chỉ lấy kết quả cốc thí nghiệm rồi nhân tuyến tính theo lưu lượng. Các nghiên cứu thiết kế reactor và truyền khối gần đây đều nhấn mạnh rằng thủy động, điện cực, dòng điện và tách bùn phải được xem xét như một hệ thống thống nhất.
15. Khi nào nên cân nhắc keo tụ điện hóa?
EC đáng đưa vào bước thử nghiệm công nghệ khi dòng nước có một hoặc nhiều đặc điểm sau:
- Hàm lượng chất keo hoặc SS đáng kể.
- Nhũ tương dầu – nước khó tách bằng lắng thông thường.
- Chất màu hoặc hợp chất có khả năng hấp phụ vào hydroxide Fe/Al.
- Kim loại hoặc ion vô cơ có khả năng kết tủa, đồng kết tủa hoặc hấp phụ.
- Cần kết hợp keo tụ với tuyển nổi trong một thiết bị tương đối gọn.
- Keo tụ hóa học đang yêu cầu lượng hóa chất lớn hoặc tạo ra các vấn đề vận hành cần phương án thay thế.
- Dòng nước có thành phần biến động nhưng có thể kiểm soát chế độ dòng điện theo tải.
Ngược lại, EC không nên được lựa chọn chỉ vì nước có \(\mathrm{COD}\) cao.
Nếu \(\mathrm{COD}\) chủ yếu là chất hữu cơ hòa tan dễ phân hủy sinh học thì xử lý sinh học có thể hợp lý hơn về bản chất.
Nếu \(\mathrm{COD}\) là các hợp chất hữu cơ hòa tan bền, không bị hấp phụ hoặc kết tủa thì cần đánh giá các quá trình oxy hóa, hấp phụ, màng hoặc các công nghệ chuyên biệt khác.
*Chọn EC phải bắt đầu từ dạng tồn tại của chất ô nhiễm, không phải từ tên chỉ tiêu phân tích.*
16. EC nên nằm ở đâu trong dây chuyền xử lý?
Không có một vị trí cố định cho EC.
Trong nhiều hệ thống, EC có thể đóng vai trò *tiền xử lý* nhằm:
- Giảm dầu mỡ.
- Giảm SS và chất keo.
- Loại một phần kim loại.
- Giảm màu.
- Giảm phần \(\mathrm{COD}\) khó đưa trực tiếp vào sinh học.
- Giảm tải cho công đoạn phía sau.
Trong trường hợp khác, EC có thể được sử dụng *sau xử lý sinh học* để loại thêm phosphate, màu, chất keo hoặc một số chất khó loại bỏ còn lại.
EC cũng có thể nằm trong hệ kết hợp với:
- Tuyển nổi.
- Xử lý sinh học.
- Oxy hóa nâng cao.
- Lọc.
- UF/NF/RO.
- Các quá trình điện hóa khác.
Việc bố trí phải dựa trên vai trò mà EC thực sự đảm nhiệm trong cân bằng tải lượng của toàn dây chuyền, thay vì xem EC như một công nghệ độc lập có thể xử lý mọi thành phần của nước thải.
17. Cần đánh giá gì trước khi lựa chọn EC cho dự án?
Một thử nghiệm EC có ý nghĩa cho thiết kế không nên chỉ báo cáo phần trăm loại bỏ \(\mathrm{COD}\) hoặc màu.
Tối thiểu cần theo dõi đồng thời:
- Đặc tính nước đầu vào.
- pH ban đầu và pH sau xử lý.
- Độ dẫn điện.
- Vật liệu điện cực.
- Diện tích điện cực hữu hiệu.
- Khoảng cách điện cực.
- Dòng điện.
- Mật độ dòng.
- Điện áp.
- Thời gian điện phân hoặc thời gian lưu.
- Khối lượng điện cực tiêu hao.
- Hiệu suất loại bỏ từng chỉ tiêu mục tiêu.
- Khả năng lắng hoặc tuyển nổi của bông.
- Lượng và đặc tính bùn.
- Kim loại dư sau xử lý.
- Điện năng tiêu thụ trên đơn vị thể tích.
- Mức độ đóng cặn và thụ động hóa điện cực.
Chỉ khi các thông tin này được xem xét cùng nhau mới có thể trả lời câu hỏi EC có khả thi về mặt kỹ thuật và kinh tế hay không.
Một kết quả kiểu “\(\mathrm{COD}\) giảm 90% sau 30 phút” tự nó chưa đủ để thiết kế hệ thống thực tế.
18. Kết luận
Keo tụ điện hóa là quá trình tạo chất keo tụ *ngay trong nước* bằng cách hòa tan điện hóa anode hy sinh, thường sử dụng sắt hoặc nhôm. Ion kim loại sinh ra tiếp tục thủy phân thành các hydroxo phức và hydroxide có khả năng làm mất ổn định hệ keo, hấp phụ, cuốn bắt, kết tủa hoặc đồng kết tủa chất ô nhiễm. Đồng thời, hydro sinh ra ở cathode có thể hỗ trợ quá trình tuyển nổi.
Bản chất này khiến EC đặc biệt đáng quan tâm đối với chất rắn lơ lửng, chất keo, nhũ tương dầu, màu, một số kim loại và ion vô cơ cũng như phần chất hữu cơ có khả năng được hấp phụ hoặc cuốn bắt.
Tuy nhiên, EC không phải công nghệ xử lý phổ quát cho mọi dạng \(\mathrm{COD}\) và cũng không nên được đánh giá chỉ bằng hiệu suất loại bỏ. Đối với thiết kế thực tế, phải xem xét đồng thời *liều kim loại điện hóa, mật độ dòng, pH, độ dẫn điện, điện áp, điện năng, cấu hình điện cực, truyền khối, khả năng tách bùn và thụ động hóa điện cực*.
Cách tiếp cận phù hợp nhất là coi EC như một *quá trình hóa lý – điện hóa có cơ chế xác định*, sau đó kiểm chứng bằng thử nghiệm trên chính dòng nước cần xử lý trước khi lựa chọn vị trí và quy mô trong dây chuyền công nghệ.
19. Tài liệu tham khảo
- State of the art review for industrial wastewater treatment by electrocoagulation process: Mechanism, cost and sludge analysis, Desalination and Water Treatment, 2025.
- Recent progress in highly effective electrocoagulation-coupled systems for advanced wastewater treatment, iScience, 2025.
- Technical Considerations for Designing an Electrocoagulation Reactor for Wastewater Treatment: A Brief Review, Processes, 2025.
- Mass transfer and multi-phase fluid flow in electro-coagulation: A review, Water Research, 2025.
- Current status of electrode corrosion passivation and its mitigation strategies in electrocoagulation, Chemical Engineering and Processing – Process Intensification, 2025.
- Advancements in combined electrocoagulation processes for sustainable wastewater treatment: A comprehensive review of mechanisms, performance, and emerging applications, Water Research, 2024.